
Cuando una pieza llega a cotizar en aluminio, casi siempre viene marcada 6061-T6 o 7075-T6. Son las dos aleaciones que más maquinamos y las dos que más se confunden en la etapa de diseño: hay planos que piden 7075 para un soporte que nunca va a ver más de 50 MPa, y otros que piden 6061 para un herraje que va a trabajar al límite. En los dos casos la pieza sale bien, pero una se pagó de más y la otra se va a deformar antes de tiempo.
Esta guía compara las dos aleaciones con los números que importan para una pieza maquinada: cuánto resisten, cuánto se flexionan, cuánto pesan, cómo se comportan en la máquina, qué tan bien aguantan la corrosión y qué cambia en la cotización. Al final hay un caso con un soporte en voladizo calculado en las dos aleaciones y una lista corta para decidir sin adivinar.
6061 vs 7075: la respuesta corta
Si sólo tienes que decidir una cosa, decide por el requisito que limita la pieza. Casi ninguna pieza está limitada por todo a la vez: o le falta resistencia, o le falta rigidez, o tiene que disipar calor, o la van a soldar. Esta tabla resume por dónde empezar en cada caso.
| Lo que necesita la pieza | Empieza por | Por qué |
|---|---|---|
| Resistir carga sin deformarse permanentemente | 7075-T6 | Límite elástico de 503 MPa contra 276 MPa. Permite paredes más delgadas o un factor de seguridad mayor con la misma geometría. |
| Flexionarse lo menos posible | Cualquiera (gana la geometría) | El módulo es casi igual. Un milímetro más de espesor baja la flexión más que cambiar de aleación. |
| Disipar calor o conducir corriente | 6061-T6 | 167 W/m·K y 43 % IACS contra 130 W/m·K y 33 % IACS. |
| Soldarse a otra pieza | 6061-T6 | Se suelda con aporte 4043 o 5356. El 7075 agrieta en caliente y pierde propiedades en la zona afectada. |
| Trabajar en ambiente húmedo o salino | 6061-T6 | Menor contenido de cobre. El 7075 forma pares galvánicos internos y es sensible a corrosión bajo esfuerzo. |
| Resistir fatiga en una sección fija | 7075-T6 | Límite de fatiga de 159 MPa contra 97 MPa a 5 × 10⁸ ciclos, con el mismo detalle geométrico. |
| Costar lo menos posible y conseguirse hoy | 6061-T6 | Más barato por kilo y con más medidas de barra y placa en existencia. |
| Un fixture o una placa que se va a mover mucho y golpear | 7075-T6 | Dureza Brinell 150 contra 95: resiste mejor las marcas y el desgaste por contacto. |
Qué significan 6061, 7075 y T6
Los cuatro dígitos dicen de qué familia es la aleación y el sufijo dice qué tratamiento térmico trae. Los dos datos importan: un 6061 recocido (O) tiene menos de la mitad de la resistencia del 6061-T6, y comprar la barra equivocada es un error que no se ve hasta que la pieza falla.
La serie 6xxx: magnesio y silicio
El 6061 lleva entre 0.8 y 1.2 % de magnesio y entre 0.4 y 0.8 % de silicio, más algo de cobre (0.15 a 0.40 %) y cromo. El magnesio y el silicio forman siliciuro de magnesio (Mg₂Si), que es el precipitado que endurece la aleación durante el envejecimiento. El poco cobre que trae explica por qué se comporta bien ante la corrosión y por qué se suelda sin agrietarse. Es una aleación de propósito general: no es la más resistente ni la más blanda, pero hace casi todo razonablemente bien, y por eso es la que más barra y placa tiene en existencia en cualquier distribuidor.
La serie 7xxx: zinc y magnesio
El 7075 lleva entre 5.1 y 6.1 % de zinc, entre 2.1 y 2.9 % de magnesio y entre 1.2 y 2.0 % de cobre. El endurecimiento viene de precipitados de zinc y magnesio (MgZn₂), mucho más efectivos que el Mg₂Si: de ahí que su resistencia esté en el rango de algunos aceros estructurales. El precio de esa resistencia es el cobre y el zinc, que bajan la conductividad, vuelven a la aleación sensible a la corrosión y la hacen prácticamente insoldable por arco. Se desarrolló para estructura de aeronaves y sigue siendo la referencia cuando cada gramo tiene que trabajar.
Qué es el temple T6
T6 significa que la aleación se solubilizó, se templó y se envejeció artificialmente. En la práctica: se calienta hasta disolver los elementos de aleación en la matriz de aluminio (alrededor de 530 °C en el 6061 y de 480 °C en el 7075), se enfría rápido en agua para que se queden en solución, y después se mantiene a una temperatura moderada durante horas (cerca de 175 °C para el 6061 y de 120 °C para el 7075) para que precipiten de forma controlada. Esos precipitados finos son los que frenan las dislocaciones y dan la resistencia.
Dos consecuencias prácticas del T6. La primera es que el tratamiento ya viene hecho en la barra o la placa que compramos: la pieza se maquina en T6 y se queda en T6, no se trata después. La segunda es que el temple rápido deja esfuerzos residuales atrapados en el material, y cuando el maquinado quita una capa gruesa de un solo lado, esos esfuerzos se desbalancean y la pieza se mueve. En placas de 6061 y 7075 ese efecto se ve en piezas planas grandes con mucho desbaste de una cara; más adelante se explica cómo se controla.
Propiedades mecánicas lado a lado
Los valores de la tabla son típicos de barra y placa en T6, tomados de hojas de datos de fabricante. Sirven para comparar y para una primera estimación; para un cálculo de diseño hay que usar los mínimos garantizados de la especificación que se compre (ASTM B211 para barra, B209 para placa).
| Propiedad | 6061-T6 | 7075-T6 | Diferencia |
|---|---|---|---|
| Límite elástico (0.2 %) | 276 MPa (40 ksi) | 503 MPa (73 ksi) | +82 % |
| Resistencia a la tensión | 310 MPa (45 ksi) | 572 MPa (83 ksi) | +85 % |
| Módulo de elasticidad | 68.9 GPa | 71.7 GPa | +4 % |
| Módulo de corte | 26.0 GPa | 26.9 GPa | +3 % |
| Resistencia al corte | 207 MPa | 331 MPa | +60 % |
| Límite de fatiga (5 × 10⁸ ciclos) | 97 MPa | 159 MPa | +64 % |
| Elongación en 50 mm | 12 a 17 % | 11 % | Menor en 7075 |
| Dureza Brinell (500 kgf, 10 mm) | 95 HB | 150 HB | +58 % |
| Densidad | 2.70 g/cm³ | 2.81 g/cm³ | +4 % |
| Conductividad térmica | 167 W/m·K | 130 W/m·K | −22 % |
| Conductividad eléctrica | 43 % IACS | 33 % IACS | −23 % |
| Coeficiente de dilatación (20 a 100 °C) | 23.6 µm/m·K | 23.6 µm/m·K | Igual |
| Rango de fusión | 582 a 652 °C | 477 a 635 °C | 7075 funde antes |
Resistencia: donde el 7075 gana por mucho
La diferencia que justifica el 7075 está en el límite elástico: 503 contra 276 MPa. Eso quiere decir que una pieza con la misma geometría aguanta 1.8 veces más carga antes de empezar a deformarse de forma permanente. En un herraje, un pasador, una horquilla o cualquier pieza que trabaje a tensión o a flexión cerca de su límite, esa diferencia es la que permite hacerla más delgada o darle más factor de seguridad sin cambiar la envolvente.
La dureza va en el mismo sentido. Un fixture de 7075 aguanta mejor los golpes de las piezas que se montan y desmontan, y una superficie de deslizamiento marca menos. En el 6061 un borde que recibe golpes se va aplastando con el uso.
Rigidez: donde casi no hay diferencia
Aquí está la confusión más frecuente. Rigidez es cuánto se flexiona una pieza bajo carga, y depende del módulo de elasticidad y de la geometría, no del límite elástico. El módulo del 7075 es apenas 4 % mayor que el del 6061: un soporte que se dobla 1 mm en 6061 se va a doblar 0.96 mm en 7075. Si el problema de la pieza es que vibra, que se abre, que pierde alineación o que se flexiona bajo la carga de trabajo, cambiar a 7075 no lo resuelve. Lo resuelve el espesor, un nervio o una sección más alta, y eso se puede hacer en 6061.
La regla rápida: si la pieza falla porque se quedó chueca, es resistencia y el 7075 ayuda. Si la pieza falla porque se mueve demasiado mientras trabaja y regresa cuando se quita la carga, es rigidez y la aleación no es la variable.
Fatiga: la diferencia que importa en piezas que vibran
El aluminio no tiene un límite de fatiga verdadero como el acero: sigue acumulando daño por más bajo que sea el esfuerzo. Por eso las hojas de datos reportan la resistencia a un número de ciclos, normalmente 5 × 10⁸. Ahí el 7075 da 159 MPa y el 6061, 97 MPa. En una pieza sometida a carga cíclica con la misma sección y el mismo radio en la esquina, el 7075 soporta un esfuerzo alternante 64 % mayor para la misma vida.
La advertencia es que la fatiga en aluminio la deciden más los detalles que la aleación. Un radio interno de 0.5 mm en la base de una pared, una rosca sin salida o una marca de herramienta transversal a la carga bajan la vida más de lo que la sube pasar de 6061 a 7075. Primero se arregla la geometría, después se decide la aleación.
Peso: la misma pieza en CAD pesa casi lo mismo
Se dice que el 7075 es «más ligero», y no es exacto. Es 4 % más denso: la misma pieza, con el mismo archivo STEP, pesa 4 % más en 7075 que en 6061. Un bloque de 100 cm³ pesa 270 g en 6061 y 281 g en 7075.
Lo que sí es cierto es que el 7075 tiene una relación resistencia a peso mucho mayor: 179 kN·m/kg contra 102 kN·m/kg en límite elástico específico. Eso permite rediseñar la pieza con paredes más delgadas y nervios más esbeltos, y la pieza rediseñada sí pesa menos. Pero el ahorro viene del rediseño, no de cambiar el material en la lista de partes. Si el plano no cambia, el 7075 pesa más y cuesta más.
Para comparar rápido el peso de una geometría en las dos aleaciones está la calculadora de peso de pieza: acepta el volumen del CAD y da la masa con la densidad de cada material.
Maquinabilidad: cómo se comporta cada uno en la máquina
Las dos aleaciones se maquinan rápido comparadas con cualquier acero. El 6061-T6 tiene calificación C en la escala de maquinabilidad de la Aluminum Association y el 7075-T6 tiene B, donde A es la mejor. La diferencia en el piso se nota en tres cosas: cómo rompe la viruta, qué acabado deja y qué tanto se pega al filo.
Viruta, acabado superficial y rebabas
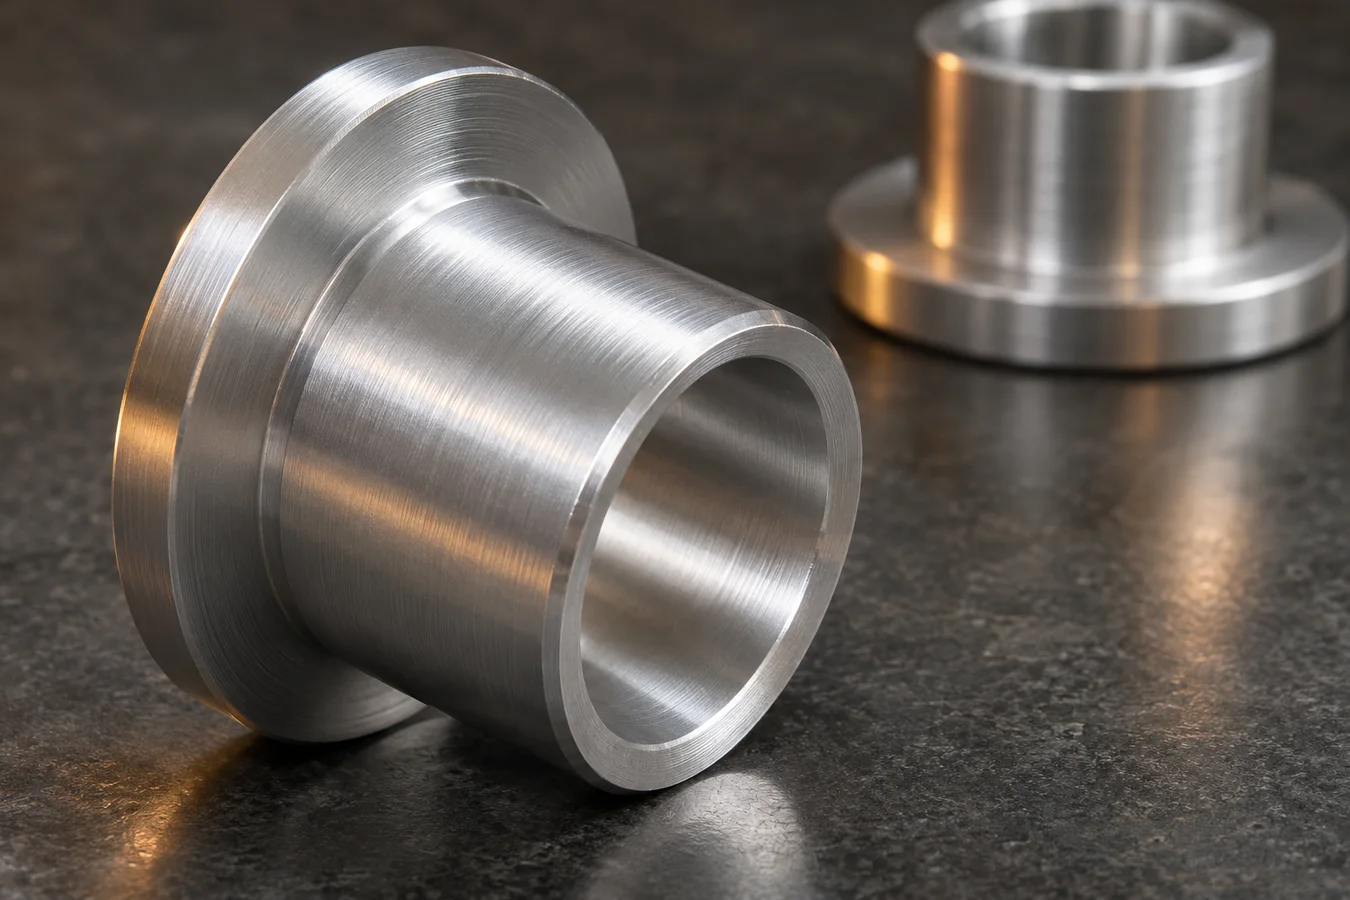
El 7075 es más duro y menos dúctil, y eso lo vuelve más agradecido de maquinar. La viruta rompe en segmentos cortos, el acabado tal como sale de la máquina es más uniforme y brillante, y las rebabas en las aristas son pequeñas y se quitan fácil. En una operación de acabado con la misma herramienta y los mismos parámetros, el 7075 suele dar una rugosidad más baja que el 6061.
El 6061 es más dúctil y tiende a formar filo recrecido: el material se suelda al borde de corte y después se desprende, dejando una superficie rayada y una dimensión inestable. Se controla con velocidad de corte alta, filos muy afilados y pulidos (herramientas de dos o tres gavilanes con ángulo de desprendimiento positivo, sin recubrimiento o con recubrimiento específico para aluminio) y refrigerante abundante. Cuando se corre lento, el 6061 también deja rebabas largas y correosas en las salidas de barreno y en las aristas de las ranuras, que cuestan tiempo de desbarbado.
Velocidades y herramientas
En las dos aleaciones el aluminio se corta con carburo sin recubrimiento o con recubrimientos para aluminio (ZrN, TiB₂, DLC), a velocidades de corte que en una fresa de carburo van de 300 a más de 600 m/min, limitadas en la práctica por las revoluciones del husillo más que por el material. Los avances por diente son altos (0.05 a 0.15 mm por diente en fresas de 6 a 12 mm) y la remoción de material es de las más altas que se logran en un centro de maquinado.
El 7075 desgasta un poco más el filo por su dureza, pero el efecto es pequeño. Lo que sí hay que cuidar en 7075 es la temperatura en la zona de corte: funde desde 477 °C, bastante abajo del 6061, y un corte seco con el filo gastado puede manchar la superficie. En fresado CNC y torneado CNC los parámetros de partida para las dos aleaciones son prácticamente los mismos, con el 6061 tirando hacia más velocidad para huir del filo recrecido.
Deformación por esfuerzos residuales
El problema más caro de maquinar aluminio en T6 no es el corte, es que la pieza se mueva después de cortarla. El temple en agua deja la superficie de la barra o la placa en compresión y el centro en tensión. Mientras el material está completo, los esfuerzos están en equilibrio. Cuando se desbasta una cara y se deja la otra, el equilibrio se rompe y la pieza se arquea. En una placa de 300 mm de largo maquinada de un solo lado, el arqueo puede llegar a varias décimas.
Las dos aleaciones lo padecen; el 7075 un poco más porque sus esfuerzos de temple son mayores. Lo que lo controla es la estrategia de maquinado: desbastar las dos caras de forma simétrica dejando sobrematerial, soltar la pieza para que se acomode, volver a sujetar y acabar; en piezas críticas, un desbaste, un reposo y un acabado en una segunda operación. Para placas largas y delgadas conviene pedir material con alivio de esfuerzos por estirado cuando el distribuidor lo tiene; en el plano basta con indicar que la planitud es crítica para que se planee así.
Tolerancias y estabilidad dimensional
Las tolerancias que se logran en 6061 y en 7075 son las mismas: ±0.025 mm en cotas controladas de fresado y torneado, ±0.013 mm en diámetros con operaciones de acabado dedicadas, y las generales de ISO 2768 en todo lo demás. El material no es lo que limita; lo que limita es la rigidez de la pieza bajo la sujeción y la temperatura.
El coeficiente de dilatación es idéntico en las dos (23.6 µm/m·K), y es alto: casi el doble que el del acero. Una pieza de 200 mm que sale de la máquina a 30 °C y se mide a 20 °C mide 0.047 mm menos. En tolerancias apretadas, la medición se hace con la pieza a temperatura o se corrige. Esto aplica igual a las dos aleaciones.
Donde el 7075 ayuda es en piezas delgadas que se deforman con la sujeción: su límite elástico más alto hace que las paredes se flexionen igual bajo la fuerza de corte (mismo módulo), pero toleren más apriete en las mordazas sin quedar marcadas o deformadas de forma permanente. En una pared de 1.5 mm, eso puede ser la diferencia entre sujetar en una operación o tener que diseñar un fixture.
Corrosión: por qué el 7075 necesita más protección
El aluminio se protege solo con una capa de óxido de unos nanómetros que se regenera al instante. En el 6061 esa capa es estable y la aleación aguanta bien intemperie, humedad y la mayoría de los ambientes industriales sin ningún acabado. El 7075 es otra historia por su contenido de cobre y zinc.
El cobre forma precipitados que son catódicos respecto a la matriz de aluminio. En presencia de un electrolito (agua con sales, condensación, sudor) se forman pares galvánicos microscópicos y el ataque avanza por picaduras y, en placa laminada, por exfoliación: la corrosión corre entre las capas del grano alargado y levanta hojuelas de material. El 7075-T6 es además susceptible a corrosión bajo esfuerzo cuando trabaja a tensión en la dirección transversal corta de una placa gruesa, que es justo la dirección en la que se cargan muchos herrajes maquinados de placa.
En la práctica: una pieza de 6061 en interior o en exterior protegido puede ir sin acabado. Una pieza de 7075 que va a estar expuesta a humedad, que va a estar en contacto con acero inoxidable o acero al carbón, o que va a trabajar a tensión permanente, necesita un recubrimiento, un aislamiento galvánico en las uniones o un cambio de aleación.
Soldadura: el 6061 se suelda, el 7075 no
El 6061 se suelda por TIG y MIG con aporte 4043 (aluminio-silicio) o 5356 (aluminio-magnesio) y es de las aleaciones estructurales más comunes en bastidores, tanques y estructuras soldadas. Hay que saber que la zona afectada por el calor pierde el temple: alrededor del cordón la resistencia baja a 165 a 185 MPa de tensión, cerca de la mitad del T6. Un ensamble soldado de 6061-T6 se diseña con las propiedades de la zona afectada, o se vuelve a tratar térmicamente completo después de soldar, que es caro y deforma.
El 7075 no se recomienda para soldadura por arco. Su rango de solidificación es amplio y el cobre y el zinc lo hacen propenso a agrietamiento en caliente al solidificar el cordón; además, la zona afectada queda frágil y muy sensible a corrosión bajo esfuerzo. Se puede unir por fricción-agitación (FSW) y se une mecánicamente sin problema con tornillería o remaches, pero una pieza de 7075 que va a llevar un cordón de soldadura convencional es un error de selección. Si una pieza maquinada se va a soldar a un marco, es 6061.
Conductividad térmica y eléctrica: disipadores y carcasas
El 6061 conduce el calor a 167 W/m·K; el 7075, a 130 W/m·K. Es 22 % menos, y en un disipador maquinado la diferencia se ve directamente en la temperatura de la unión: para el mismo flujo de calor, las aletas de 7075 trabajan con un gradiente mayor y la base se calienta más. En conductividad eléctrica pasa lo mismo: 43 % IACS contra 33 % IACS. Para una barra colectora, un contacto o una carcasa que hace de tierra, el 6061 es la elección obvia; el 7075 no aporta nada ahí porque esas piezas no trabajan cerca de su límite mecánico.
El punto de fusión también importa en piezas que ven temperatura. El 7075 empieza a fundir a 477 °C y, mucho antes, desde unos 120 °C de servicio sostenido, empieza a sobreenvejecer y a perder resistencia. El 6061 también la pierde con temperatura, pero el margen es más amplio y su uso hasta 150 °C es común. Ninguna de las dos es una aleación para servicio caliente.
Disponibilidad y formas comerciales: barra y placa
El 6061-T6 es la aleación de aluminio con más medidas en existencia: barra redonda desde 6 mm hasta más de 300 mm, cuadrada, hexagonal, solera y placa desde 6 mm hasta más de 150 mm de espesor, en prácticamente cualquier distribuidor industrial. Eso se traduce en que casi siempre hay un stock que envuelve la pieza con poco sobrante y que el material se consigue el mismo día o al siguiente.
El 7075-T6 tiene menos presentaciones y menos existencia en medidas intermedias. Es común en barra redonda y en placa, menos común en cuadrada y hexagonal, y en medidas grandes puede haber que pedirlo a bodega central o comprar una placa más gruesa de lo necesario. Para una cotización eso significa dos cosas: que el tiempo de entrega puede alargarse unos días por el material, y que se puede estar pagando por aluminio que va a terminar en viruta. Cuando el diseño lo permite, dimensionar la pieza a partir de una medida comercial de 7075 ahorra más que cualquier ajuste en el programa.
Costo: qué cambia en la cotización entre 6061 y 7075
No hay una cifra única de cuánto más cuesta una pieza en 7075, porque depende de qué tanto pesa el material en el precio total. Lo que sí se puede describir es qué renglones de la cotización se mueven y en qué dirección.
| Renglón | 6061-T6 | 7075-T6 | Qué tanto pesa |
|---|---|---|---|
| Materia prima por kilo | Referencia | Notablemente más caro | Mucho en placas gruesas y barras grandes; poco en piezas chicas con mucho maquinado |
| Sobrante de stock | Medidas comerciales abundantes | Menos medidas, más desperdicio probable | Depende de qué tan bien envuelve la medida comercial a la pieza |
| Tiempo de ciclo | Igual o un poco mayor por desbarbado | Igual o un poco menor por mejor acabado | Prácticamente neutro |
| Desgaste de herramienta | Bajo | Ligeramente mayor | Marginal en las dos |
| Desbarbado y acabado manual | Más rebaba si se corre lento | Menos rebaba | Minutos por pieza en lotes grandes |
| Riesgo de deformación | Presente | Un poco mayor | Puede obligar a una operación extra en placas grandes |
| Tiempo de entrega | Material disponible | Puede sumar días si la medida no está en existencia | Variable |
La conclusión práctica es que en una pieza chica con mucho tiempo de máquina (un soporte de 50 g con cajeados y roscas) la diferencia de precio entre las dos aleaciones es pequeña, porque el material es una fracción menor del costo. En una placa de 25 mm de espesor y 400 mm de lado, el material es el renglón grande y el 7075 se nota de inmediato. El cotizador instantáneo calcula las dos opciones con la misma geometría; basta con cambiar el material y comparar.
Aplicaciones típicas de cada aleación
Las aplicaciones siguen la lógica de las propiedades. Donde la pieza no trabaja cerca de su límite, o necesita conducir calor, soldarse o aguantar intemperie, va 6061. Donde la pieza está limitada por resistencia, por fatiga o por desgaste y no se puede hacer más grande, va 7075.
| Industria | Típico en 6061-T6 | Típico en 7075-T6 |
|---|---|---|
| Automatización y maquinaria | Placas base, soportes de sensores, carcasas, manifolds neumáticos, guardas | Pinzas y dedos de gripper, levas, fixtures de carga pesada, placas de desgaste |
| Automotriz y motorsport | Soportes de accesorios, adaptadores, cuerpos de válvulas, tapas | Horquillas de suspensión, bieletas, cubos, herrajes de seguridad |
| Aeroespacial y defensa | Carcasas de electrónica, bandejas, ductos, paneles | Herrajes estructurales, fittings, insertos de carga, componentes de actuadores |
| Electrónica y energía | Disipadores, chasis, barras colectoras, cold plates | Poco frecuente; sólo donde la pieza es estructural |
| Herramental y moldes | Fixtures de inspección, placas de montaje, prototipos de molde de baja serie | Moldes de inyección para series cortas, insertos, fixtures de producción |
| Médico y laboratorio | Carcasas de equipo, soportes ópticos, piezas anodizables | Componentes de instrumental con carga, mecanismos de precisión |
| Deporte y bicicleta | Soportes, adaptadores, componentes de bajo esfuerzo | Potencias, bielas, pedales, mosquetones y herrajes de escalada |
Caso práctico: el mismo soporte en 6061 y en 7075
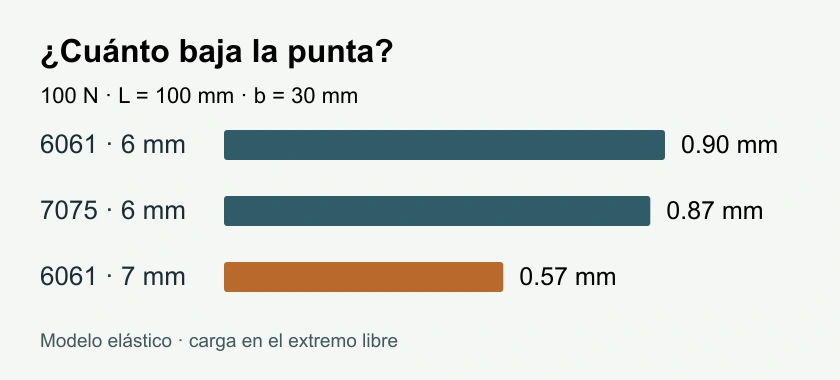
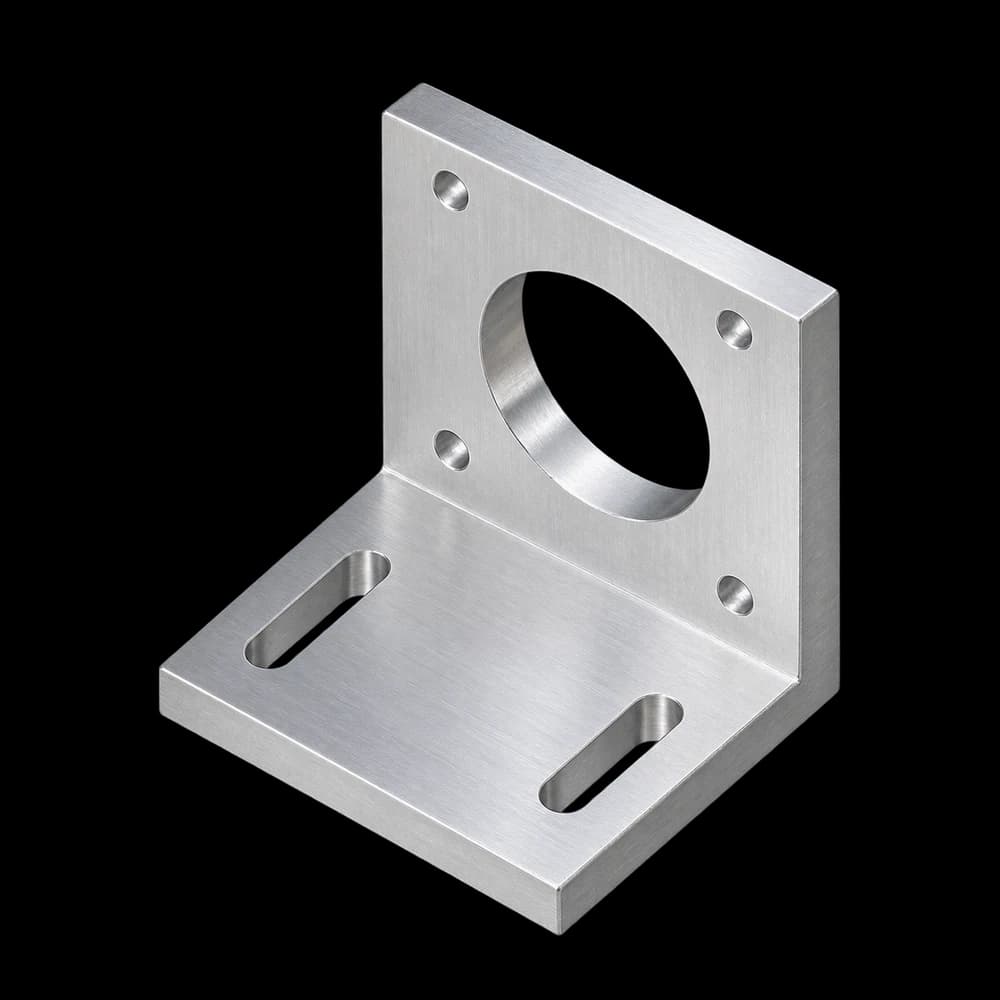
Un soporte en escuadra sostiene un sensor en el extremo de un brazo de 100 mm de largo y 30 mm de ancho, con una carga de 100 N en la punta. El cliente pide que la punta no baje más de 0.6 mm y pregunta si conviene hacerlo en 7075 para «que sea más rígido». Los números con un modelo de viga en voladizo:
| Opción | Espesor | Esfuerzo máximo | Factor contra fluencia | Flexión en la punta | Masa del brazo |
|---|---|---|---|---|---|
| 6061-T6 | 6 mm | 56 MPa | 4.9 | 0.90 mm | 48.6 g |
| 7075-T6 | 6 mm | 56 MPa | 9.0 | 0.87 mm | 50.6 g |
| 6061-T6 | 7 mm | 41 MPa | 6.7 | 0.57 mm | 56.7 g |
Lo que dicen los números: el esfuerzo máximo es 56 MPa, lejos del límite de las dos aleaciones; la pieza no tiene un problema de resistencia. Tiene un problema de rigidez, y cambiar a 7075 lo mejora 3 %, de 0.90 a 0.87 mm, sin cumplir el requisito. Subir el espesor un milímetro en 6061 baja la flexión a 0.57 mm, cumple con margen y cuesta 8 g más y nada en material. La decisión correcta es 6061-T6 de 7 mm.
El caso se invierte si el requisito fuera otro. Si el mismo brazo tuviera que aguantar un impacto ocasional de 500 N sin quedar chueco, el esfuerzo subiría a 278 MPa: justo en el límite del 6061 y con factor 1.8 en 7075. Ahí el 7075 sí resuelve algo que el 6061 no, y la alternativa en 6061 sería subir a 8 mm de espesor para igualar ese factor, con 33 % más masa. Ésa es la pregunta que hay que hacerse antes de escoger: ¿la pieza falla porque se dobla y regresa, o porque se dobla y se queda?
La aleación no corrige una geometría mal dimensionada. Antes de pedir 7075, hay que saber si la pieza está limitada por resistencia o por rigidez; en el segundo caso, un milímetro de espesor hace más que cualquier cambio de material.
Checklist para decidir
- Identifica qué limita la pieza: resistencia (se deforma y no regresa), rigidez (se mueve y regresa), fatiga, calor, corrosión o costo. Casi siempre es una sola.
- Si es rigidez, quédate en 6061-T6 y cambia la geometría: espesor, nervios o una sección más alta. El 7075 sólo da 4 % más módulo.
- Si es resistencia o fatiga y la envolvente no puede crecer, pasa a 7075-T6 y revisa que la pieza no vaya a soldarse ni a trabajar expuesta a humedad sin protección.
- Si la pieza conduce calor o corriente, o se va a soldar, es 6061-T6 sin discusión.
- Revisa si la pieza trabaja a tensión en la dirección del espesor de una placa gruesa. En 7075 eso es riesgo de corrosión bajo esfuerzo.
- Compara el peso real con la calculadora de peso: con el mismo CAD, el 7075 pesa 4 % más.
- Dimensiona la pieza alrededor de una medida comercial del material elegido, sobre todo en 7075, donde hay menos existencia.
- Indica en el plano la planitud o el paralelismo crítico si la pieza es plana y grande, para que el maquinado se planee en dos operaciones.
- Cotiza las dos opciones con la misma geometría y compara: en piezas chicas la diferencia suele ser menor de lo que se espera.
Preguntas frecuentes sobre 6061 y 7075
Lo que más nos preguntan al cotizar piezas de aluminio en las dos aleaciones.
- ¿El 7075 es más rígido que el 6061?
- Prácticamente no. El módulo de elasticidad es 71.7 GPa contra 68.9 GPa, un 4 % más. Lo que tiene el 7075 es mucho más resistencia (límite elástico de 503 contra 276 MPa), que es otra cosa: aguanta más carga antes de deformarse de forma permanente, pero bajo la misma carga se flexiona casi igual.
- ¿El 7075 pesa menos que el 6061?
- No. Es 4 % más denso: 2.81 contra 2.70 g/cm³. La misma pieza pesa más en 7075. Pesa menos sólo si se rediseña con menos material aprovechando su mayor resistencia.
- ¿Se puede soldar el 7075?
- No se recomienda por arco (TIG o MIG): agrieta en caliente y la zona afectada queda frágil y sensible a corrosión bajo esfuerzo. Se une mecánicamente o por fricción-agitación. Si la pieza se va a soldar, se hace en 6061.
- ¿Cuál se maquina mejor?
- Los dos se maquinan rápido. El 7075 da mejor acabado y viruta más corta por su dureza; el 6061 tiende al filo recrecido y a la rebaba si se corre lento, y pide velocidades altas y filos muy afilados. En tiempo de ciclo la diferencia es pequeña.
- ¿Cuánto más cuesta una pieza en 7075?
- Depende de cuánto pesa el material en el precio. En una pieza chica con mucho maquinado, la diferencia es menor; en una placa gruesa o una barra grande, el material domina y el 7075 se nota. La forma de saberlo es cotizar la misma geometría en las dos aleaciones.
- ¿El 7075 aguanta la intemperie?
- Peor que el 6061. Por su cobre y zinc es susceptible a picaduras, exfoliación y corrosión bajo esfuerzo, sobre todo en placa gruesa cargada en la dirección del espesor. Expuesto a humedad o en contacto con acero necesita protección; el 6061 normalmente no.
- ¿Las tolerancias que se logran son distintas?
- No. En las dos se alcanzan las mismas tolerancias de fresado y torneado. Lo que limita es la rigidez de la pieza al sujetarla y la dilatación térmica, que es idéntica en las dos aleaciones (23.6 µm/m·K).
- ¿Qué quiere decir T6?
- Que el material se solubilizó, se templó en agua y se envejeció artificialmente. Es el temple en que se compran la barra y la placa de las dos aleaciones y en el que se quedan después de maquinar. El mismo material recocido (O) tiene menos de la mitad de la resistencia.
- ¿El 7075 sirve para un disipador?
- Conduce 22 % menos calor que el 6061 (130 contra 167 W/m·K) y un disipador no trabaja cerca de su límite mecánico, así que no aporta nada. Para disipadores, cold plates y carcasas que conducen calor, 6061.
- ¿Hasta qué temperatura trabajan?
- Ninguna de las dos es para servicio caliente. El 7075 empieza a perder resistencia por sobreenvejecimiento desde unos 120 °C de servicio sostenido y funde desde 477 °C. El 6061 se usa con frecuencia hasta 150 °C y funde desde 582 °C.
Prácticamente no. El módulo de elasticidad es 71.7 GPa contra 68.9 GPa, un 4 % más. Lo que tiene el 7075 es mucho más resistencia (límite elástico de 503 contra 276 MPa), que es otra cosa: aguanta más carga antes de deformarse de forma permanente, pero bajo la misma carga se flexiona casi igual.
No. Es 4 % más denso: 2.81 contra 2.70 g/cm³. La misma pieza pesa más en 7075. Pesa menos sólo si se rediseña con menos material aprovechando su mayor resistencia.
No se recomienda por arco (TIG o MIG): agrieta en caliente y la zona afectada queda frágil y sensible a corrosión bajo esfuerzo. Se une mecánicamente o por fricción-agitación. Si la pieza se va a soldar, se hace en 6061.
Los dos se maquinan rápido. El 7075 da mejor acabado y viruta más corta por su dureza; el 6061 tiende al filo recrecido y a la rebaba si se corre lento, y pide velocidades altas y filos muy afilados. En tiempo de ciclo la diferencia es pequeña.
Depende de cuánto pesa el material en el precio. En una pieza chica con mucho maquinado, la diferencia es menor; en una placa gruesa o una barra grande, el material domina y el 7075 se nota. La forma de saberlo es cotizar la misma geometría en las dos aleaciones.
Peor que el 6061. Por su cobre y zinc es susceptible a picaduras, exfoliación y corrosión bajo esfuerzo, sobre todo en placa gruesa cargada en la dirección del espesor. Expuesto a humedad o en contacto con acero necesita protección; el 6061 normalmente no.
No. En las dos se alcanzan las mismas tolerancias de fresado y torneado. Lo que limita es la rigidez de la pieza al sujetarla y la dilatación térmica, que es idéntica en las dos aleaciones (23.6 µm/m·K).
Que el material se solubilizó, se templó en agua y se envejeció artificialmente. Es el temple en que se compran la barra y la placa de las dos aleaciones y en el que se quedan después de maquinar. El mismo material recocido (O) tiene menos de la mitad de la resistencia.
Conduce 22 % menos calor que el 6061 (130 contra 167 W/m·K) y un disipador no trabaja cerca de su límite mecánico, así que no aporta nada. Para disipadores, cold plates y carcasas que conducen calor, 6061.
Ninguna de las dos es para servicio caliente. El 7075 empieza a perder resistencia por sobreenvejecimiento desde unos 120 °C de servicio sostenido y funde desde 477 °C. El 6061 se usa con frecuencia hasta 150 °C y funde desde 582 °C.
Recursos relacionados
Para seguir con la selección de material y la cotización de piezas de aluminio:
- Maquinado de aluminio: qué fabricamos en aluminio, aleaciones, tolerancias y ejemplos.
- Aluminio 6061-T6: ficha técnica de la aleación.
- Aluminio 7075-T6: ficha técnica de la aleación.
- Materiales para maquinado CNC: todas las aleaciones y plásticos que maquinamos.
- Maquinado CNC de aluminio: aleaciones, temple y costo: la guía general del aluminio en CNC.
- Guía de diseño para maquinado CNC: radios, espesores de pared, roscas y tolerancias.
- Calculadora de peso de pieza: masa de una geometría en cada material.

Escrito por
Adrian Cavazos y el Equipo de Ingeniería de PREMSA
Adrian Cavazos, fundador de PREMSA Industries, lidera un equipo de ingenieros de manufactura especializado en torneado y fresado CNC, impresión 3D y soluciones listas para producción. El equipo trabaja de cerca con los clientes para optimizar diseños, mejorar la manufacturabilidad (DFM) y asegurar una producción confiable y escalable desde prototipos hasta producción en volumen.