
La impresión 3D pasó de ser una herramienta de laboratorio a una forma práctica de fabricar piezas reales: soportes, carcasas, fixtures de ensamble, refacciones que ya no se consiguen y prototipos que se prueban en la máquina antes de invertir en un molde o en un lote maquinado.
En esta guía explicamos qué es, cómo funciona, qué tecnologías existen, qué materiales se usan y qué tolerancia puedes esperar. También cubrimos lo que casi ninguna guía para principiantes menciona: cuándo una pieza impresa sí aguanta el trabajo y cuándo conviene mejor maquinarla.
- Qué es la impresión 3D y en qué se diferencia de la manufactura sustractiva
- Cómo funciona, del archivo 3D a la pieza terminada
- Tipos de tecnología: FDM, SLA, SLS, MJF y metal
- Materiales, tolerancias y costo para piezas funcionales
- Impresión 3D o maquinado CNC: cómo decidir
¿Qué es la impresión 3D?
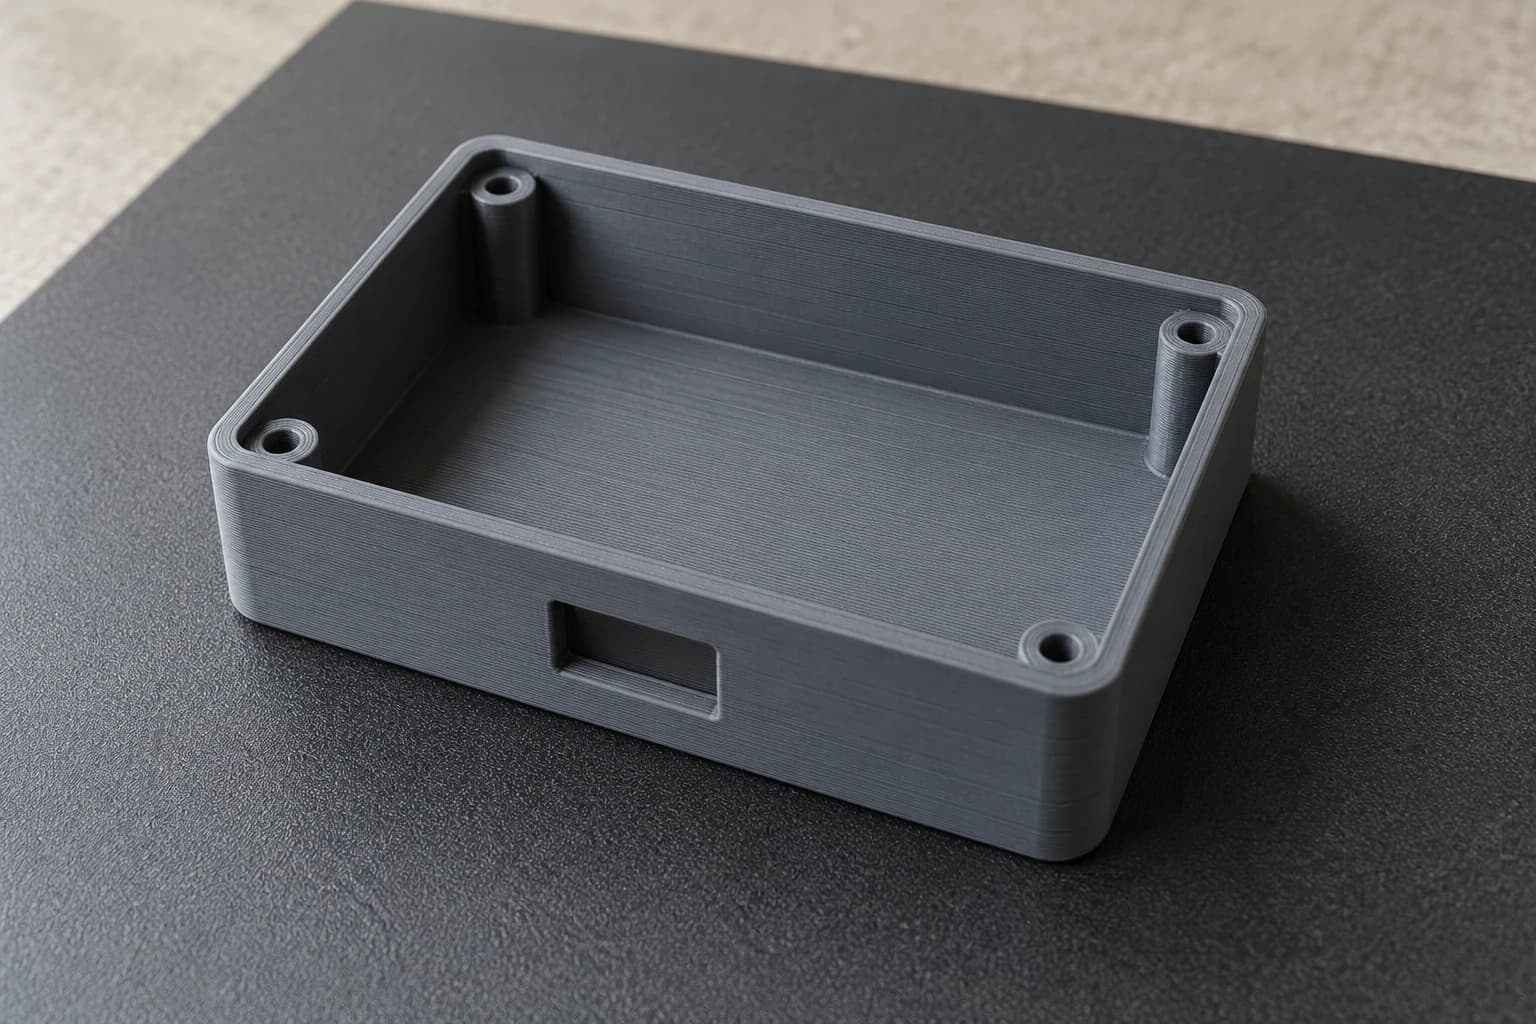
La impresión 3D, también llamada manufactura aditiva, es un proceso que construye una pieza sólida agregando material en capas delgadas, una encima de otra, siguiendo un modelo 3D. Cada capa es un corte horizontal de la pieza; al apilar cientos o miles de capas se obtiene la forma completa.
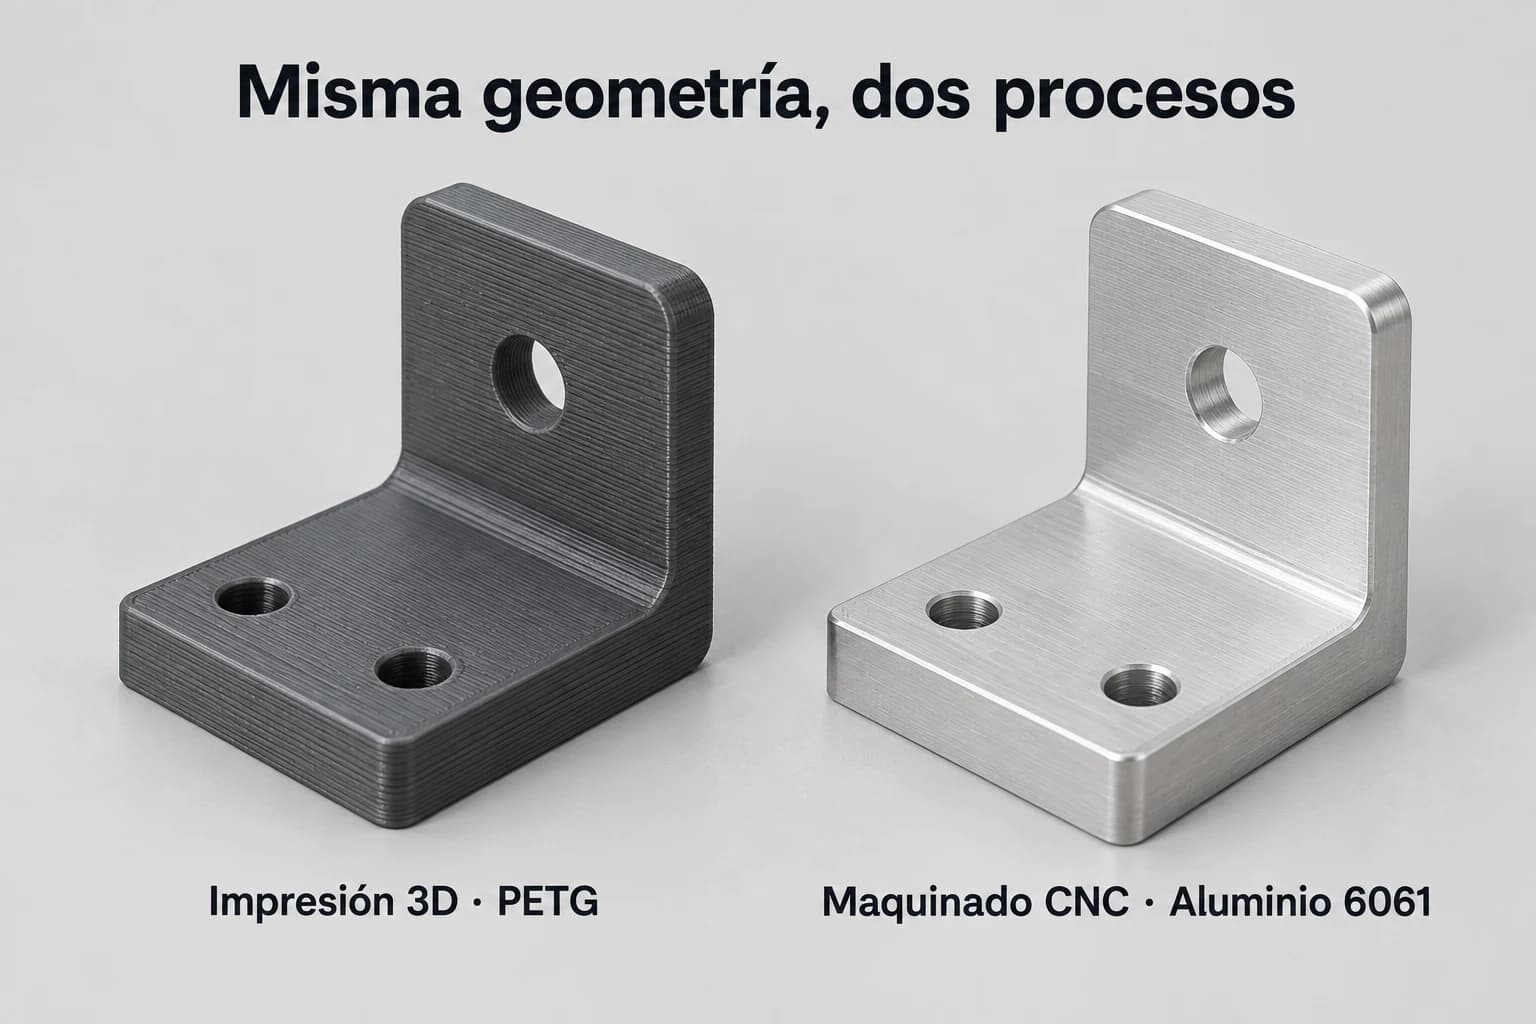
Es lo opuesto al maquinado CNC, que parte de un bloque o una barra y le quita material con herramientas de corte hasta dejar la pieza. Por eso al maquinado se le llama manufactura sustractiva: el material que sobra se convierte en viruta. En la impresión 3D sólo se usa el material que forma la pieza y sus soportes.
Esta diferencia explica casi todas sus ventajas y sus límites. Como no hay herramienta que tenga que llegar a cada superficie, la impresión 3D puede fabricar canales internos, rejillas y formas orgánicas que serían muy caras o imposibles de maquinar. Y como la pieza se hace por capas, la unión entre una capa y la siguiente es el punto más débil, algo que no pasa con una pieza maquinada de una barra sólida.
Si una pieza se puede describir como una forma que crece desde la base, capa por capa, casi seguro se puede imprimir. La pregunta importante no es si se puede, sino si la pieza impresa va a aguantar el trabajo.
Cómo funciona la impresión 3D: del archivo a la pieza
Sin importar la tecnología, toda pieza impresa pasa por las mismas cuatro etapas. Entenderlas ayuda a diseñar mejor y a saber qué pedir al cotizar.
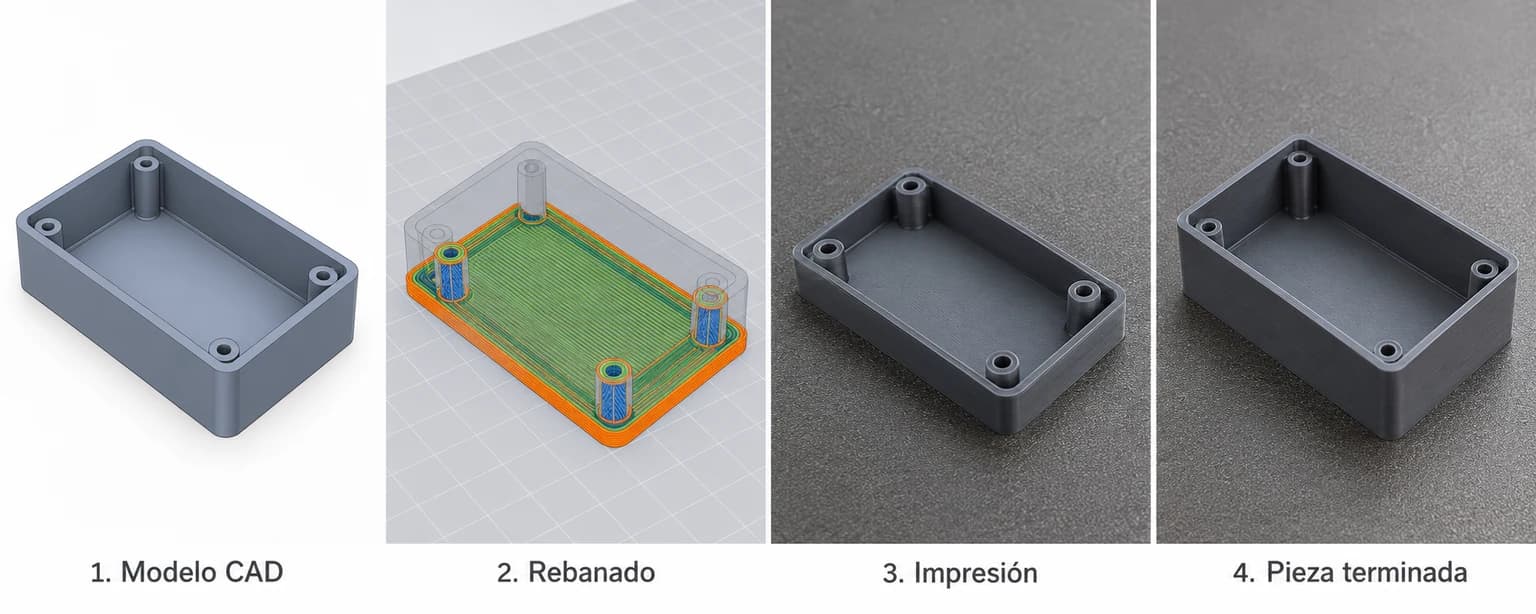
1. El modelo 3D
Todo empieza con un modelo digital de la pieza. Para imprimir, lo más común es un archivo STL o 3MF, que describe la superficie como una malla de triángulos. Un STEP también funciona y conserva la geometría exacta, por eso es el formato que recomendamos cuando la pieza se diseñó en un programa de CAD como SolidWorks, Fusion u Onshape.
Lo importante es que el modelo sea un sólido cerrado: sin huecos en la superficie, sin caras sueltas y con las medidas en la unidad correcta. Un archivo exportado en pulgadas cuando se diseñó en milímetros produce una pieza 25.4 veces más grande o más chica.
2. El rebanado
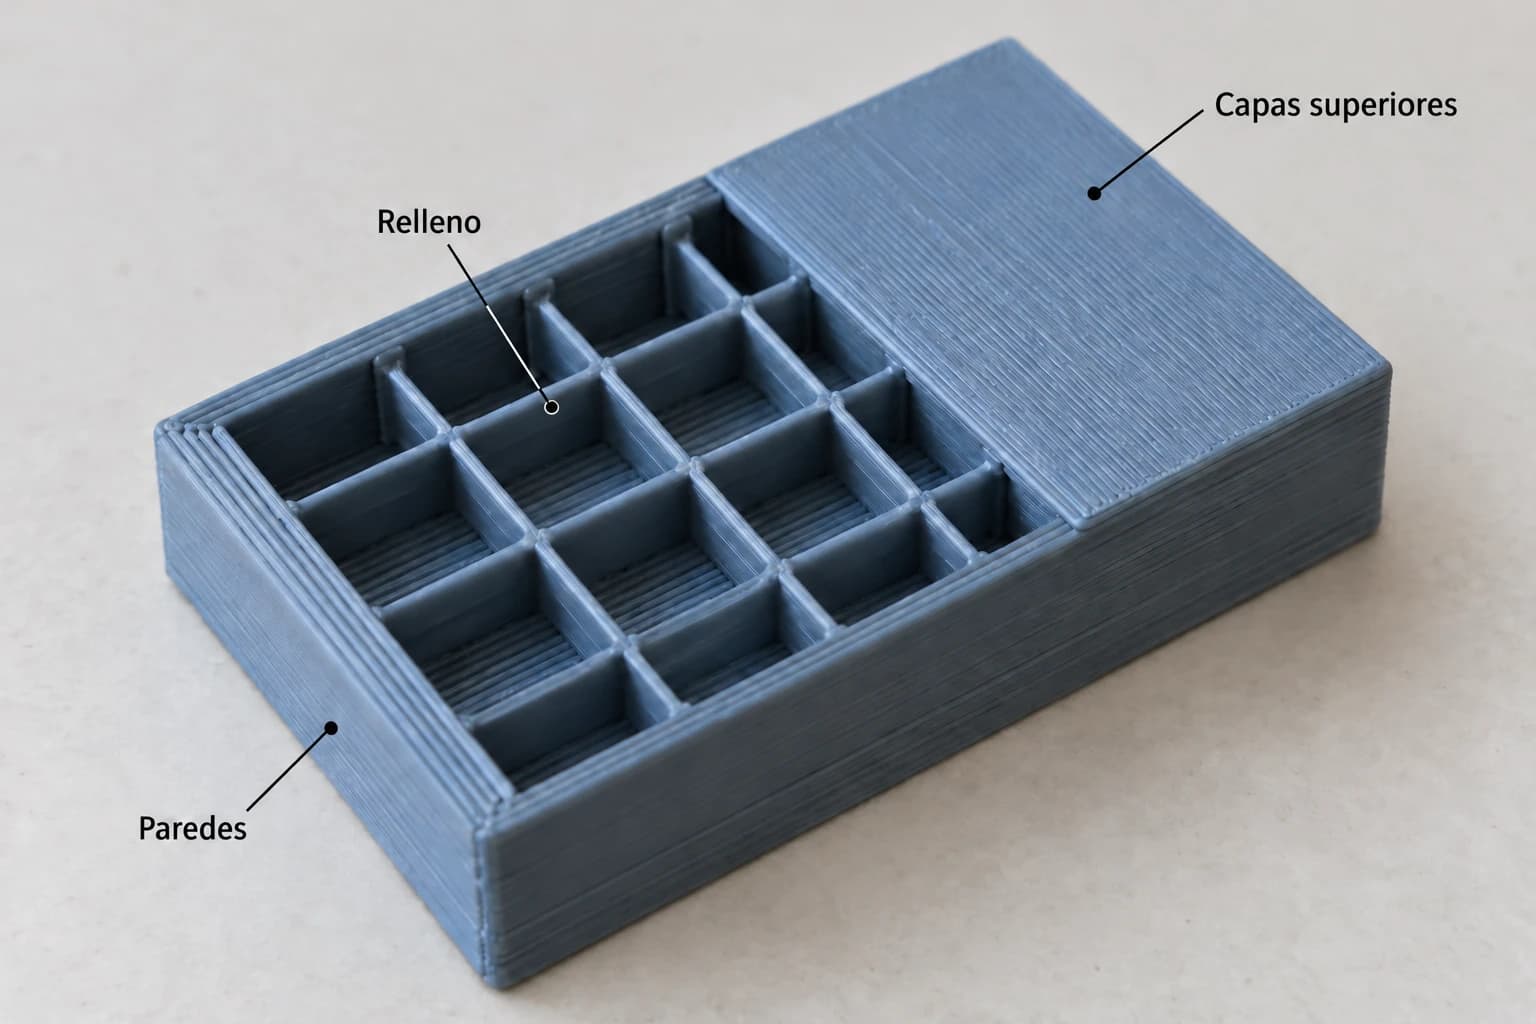
En FDM, que es la tecnología más común, antes de imprimir un programa llamado rebanador (slicer) corta el modelo en capas horizontales y calcula el recorrido de la máquina en cada una. Aquí se definen los parámetros que más afectan la resistencia, el acabado y el tiempo de impresión:
- Altura de capa: normalmente entre 0.1 y 0.3 mm. Una capa más delgada deja mejor acabado pero tarda más.
- Paredes: el número de contornos que forman el exterior de la pieza. Más paredes dan más resistencia.
- Relleno: el interior casi nunca es sólido; se llena con una rejilla o un patrón en porcentaje, típicamente de 15 a 40 %.
- Tapas y pisos: capas sólidas que cierran la pieza por arriba y por abajo.
- Soportes: estructuras temporales que sostienen las partes que quedarían en el aire.
- Orientación: cómo se acomoda la pieza en la cama. Cambia la resistencia, el acabado y la cantidad de soporte.
3. La impresión capa por capa
La máquina construye la primera capa sobre una cama o plataforma, sube o baja una fracción de milímetro y construye la siguiente. En FDM una boquilla caliente deposita el plástico fundido; en SLA un haz de luz endurece una resina líquida; en SLS y MJF se funde polvo con calor. El principio es el mismo: una capa a la vez.
El tiempo depende sobre todo del tamaño de la pieza y de su altura. Una pieza chica puede salir en menos de una hora; una carcasa grande con relleno alto puede tardar un día completo.
4. Retiro de soportes y acabado
Al terminar se retiran los soportes y se limpia la pieza. En muchas aplicaciones funcionales la pieza queda lista así. Si se necesita mejor apariencia o una medida más cerrada en algún punto, se puede lijar, pintar o maquinar una superficie o un barreno después de imprimir.
Tipos de impresión 3D
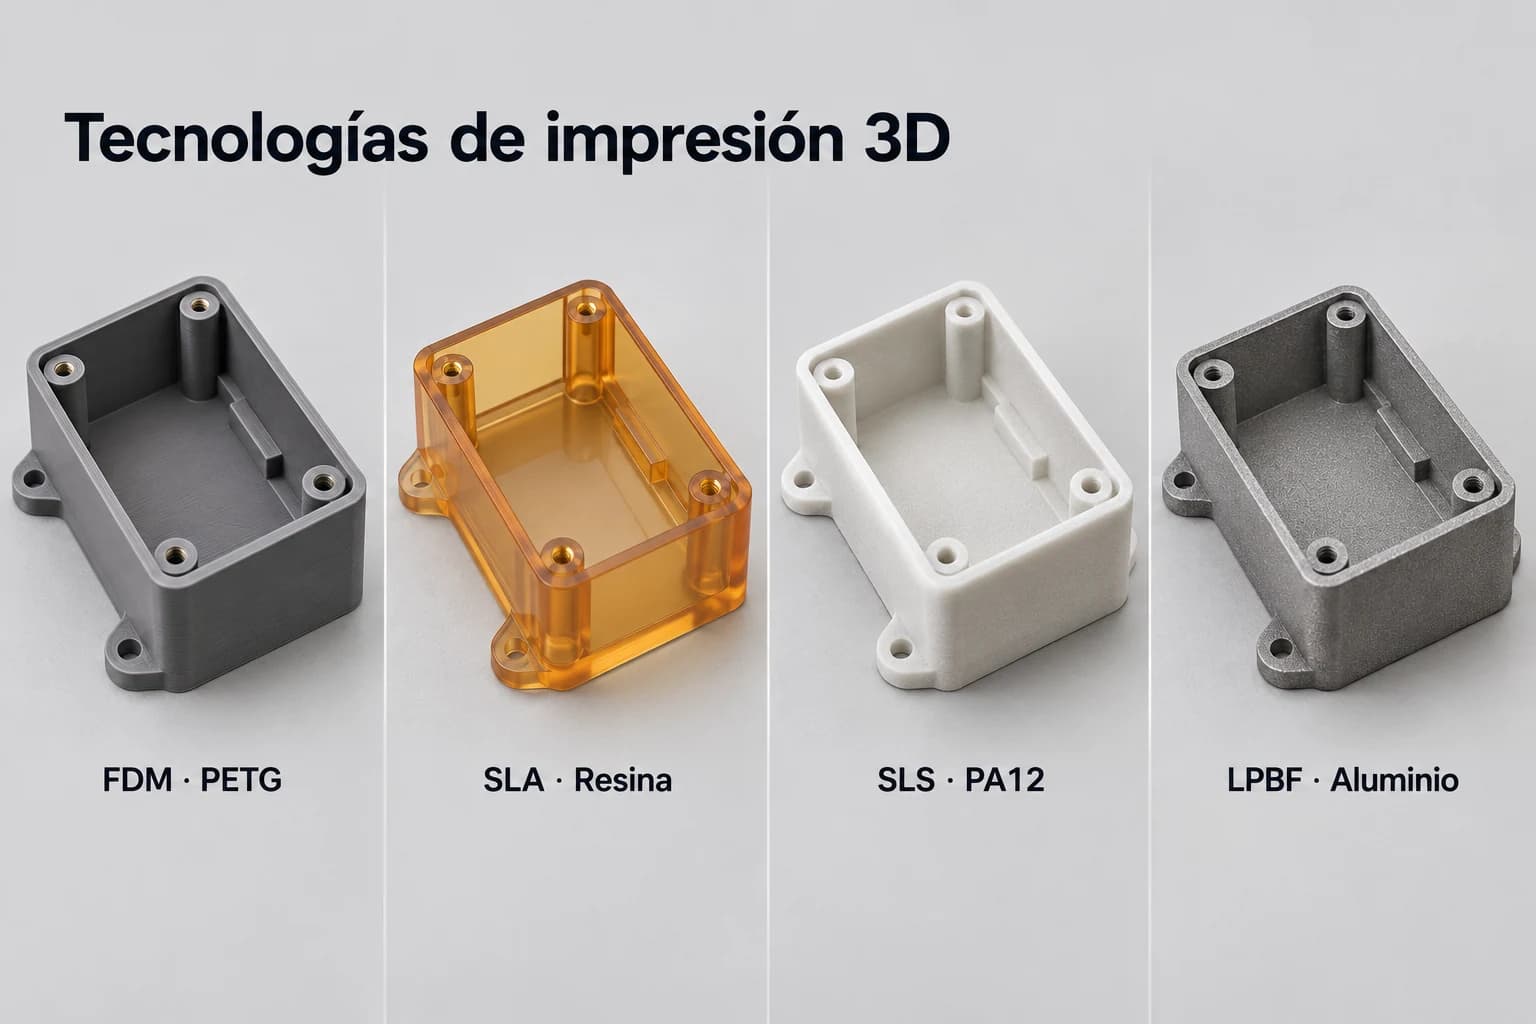
Existen varias tecnologías y cada una usa un material y un principio distinto. Estas son las que se usan para fabricar piezas, no sólo modelos de exhibición:
| Tecnología | Cómo funciona | Materiales | Para qué sirve |
|---|---|---|---|
| FDM (modelado por deposición fundida) | Una boquilla funde un filamento termoplástico y lo deposita en capas | PLA, PETG, ABS, ASA, TPU, nylon y compuestos con fibra | Piezas funcionales, fixtures, carcasas y prototipos |
| SLA / DLP (estereolitografía) | Una luz ultravioleta endurece resina líquida capa por capa | Resinas fotosensibles | Piezas con detalle fino y superficie lisa |
| SLS (sinterizado selectivo por láser) | Un láser funde polvo de plástico; el polvo sin fundir sirve de soporte | Nylon PA11 y PA12 | Piezas resistentes con geometría compleja, sin soportes |
| MJF (Multi Jet Fusion) | Un agente líquido y calor funden polvo de nylon por capas | Nylon PA12 | Lotes medianos de piezas de nylon |
| Metal (DMLS / SLM) | Un láser funde polvo metálico | Acero inoxidable, aluminio, titanio | Piezas metálicas complejas en industrias especializadas |
Cada tecnología deja una superficie y una resistencia distintas. La SLA da el mejor detalle, pero las resinas suelen ser más frágiles y sensibles al sol. La SLS y la MJF producen piezas de nylon muy resistentes y sin soportes, con un acabado ligeramente poroso. La impresión en metal resuelve geometrías imposibles de maquinar, pero cuesta mucho más que maquinar la misma pieza cuando la geometría lo permite.
Impresión 3D FDM: la más usada para piezas funcionales
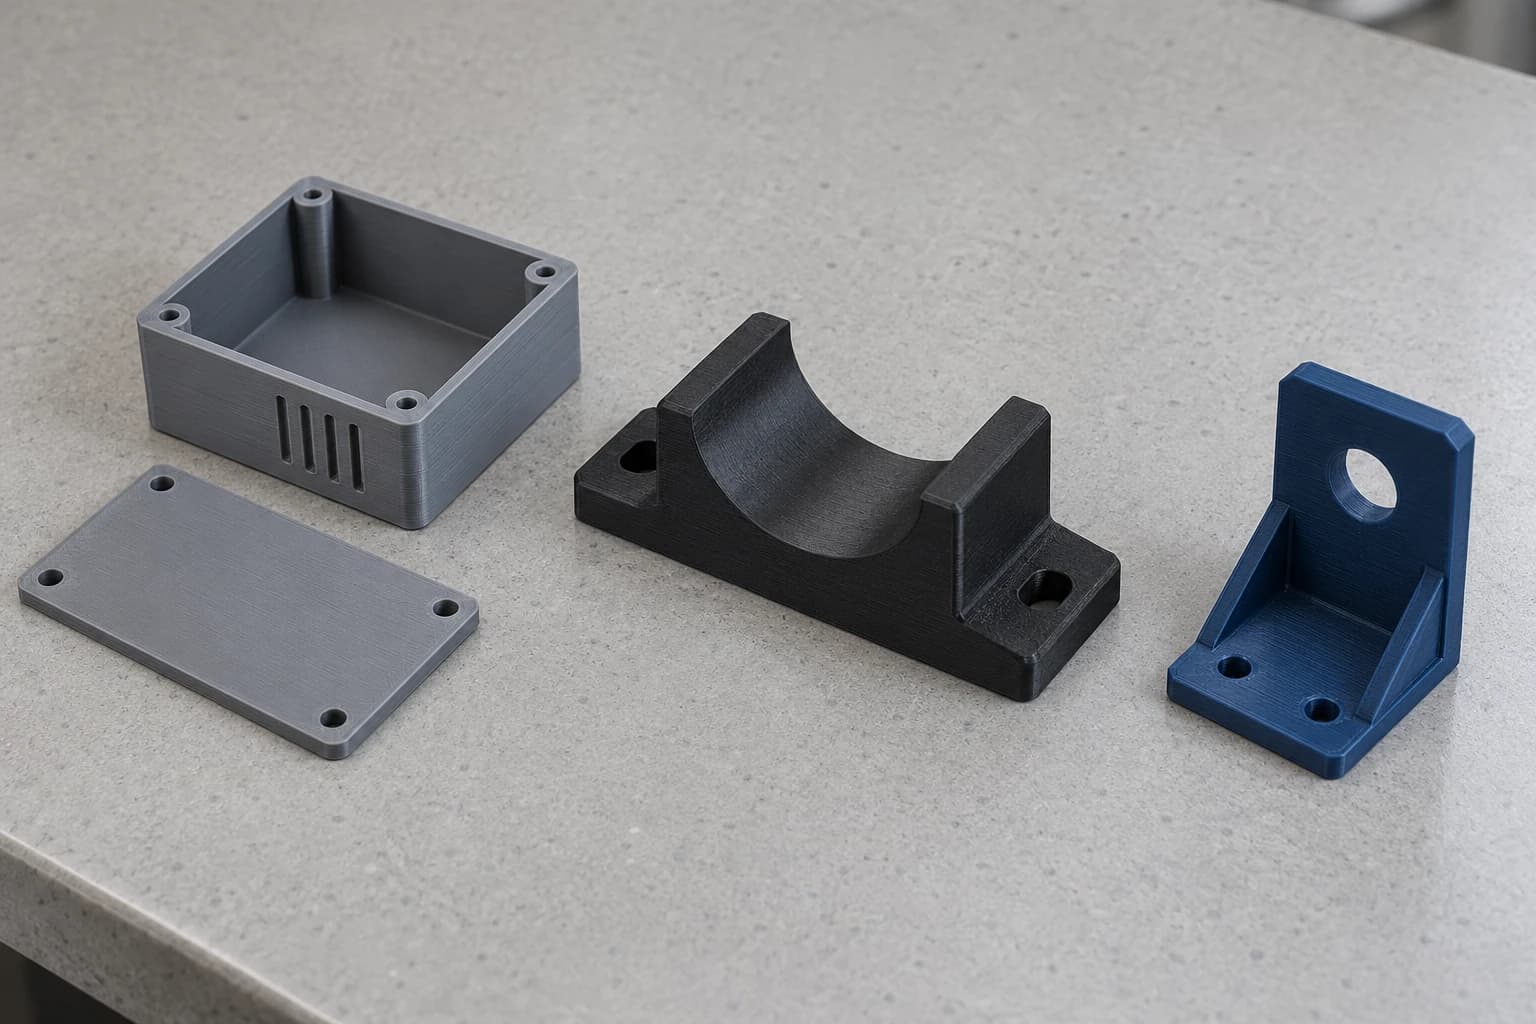
La impresión 3D FDM es la tecnología que más se usa en ingeniería y manufactura para piezas de plástico que tienen que trabajar. La razón es práctica: los materiales son termoplásticos de uso real (PETG, ABS, ASA, nylon), los termoplásticos de FDM, sobre todo el ASA, aguantan mejor el sol y el calor que muchas resinas de SLA y el costo por pieza es bajo incluso en cantidad 1.
En FDM el material llega como un filamento enrollado en un carrete. La boquilla lo calienta hasta fundirlo y lo deposita en líneas que forman cada capa; al enfriarse, la línea se une con la de al lado y con la capa de abajo.
Qué resiste una pieza FDM
Una pieza FDM bien diseñada aguanta cargas mecánicas reales: soportes de sensores, guías, tapas, protecciones, jigs de ensamble y engranes de baja carga. Su punto débil es la dirección vertical. Las líneas dentro de una misma capa están muy bien unidas, pero la unión entre capas es más débil, así que la pieza resiste menos si la jalas en el sentido en que creció.
Por eso la orientación importa tanto como el material. Un gancho impreso acostado aguanta bastante más que el mismo gancho impreso parado, porque en la primera posición la carga corre a lo largo de las líneas y no las separa.
En una pieza FDM la resistencia no es igual en todas direcciones. Orientarla bien en la cama suele valer más que cambiar a un material más caro.
Dónde se queda corta la FDM
- Tolerancias cerradas: para ajustes de rodamiento o barrenos de precisión conviene maquinar después de imprimir, o maquinar la pieza completa.
- Temperatura alta: el PLA se ablanda alrededor de 55 °C; para ambientes calientes se usa ABS, ASA, nylon o policarbonato.
- Superficie: las líneas de capa se ven y se sienten. Si la pieza es estética, se lija o se pinta.
- Detalle muy fino: textos o paredes de menos de 0.8 mm no salen bien con una boquilla estándar de 0.4 mm.
Materiales para impresión 3D
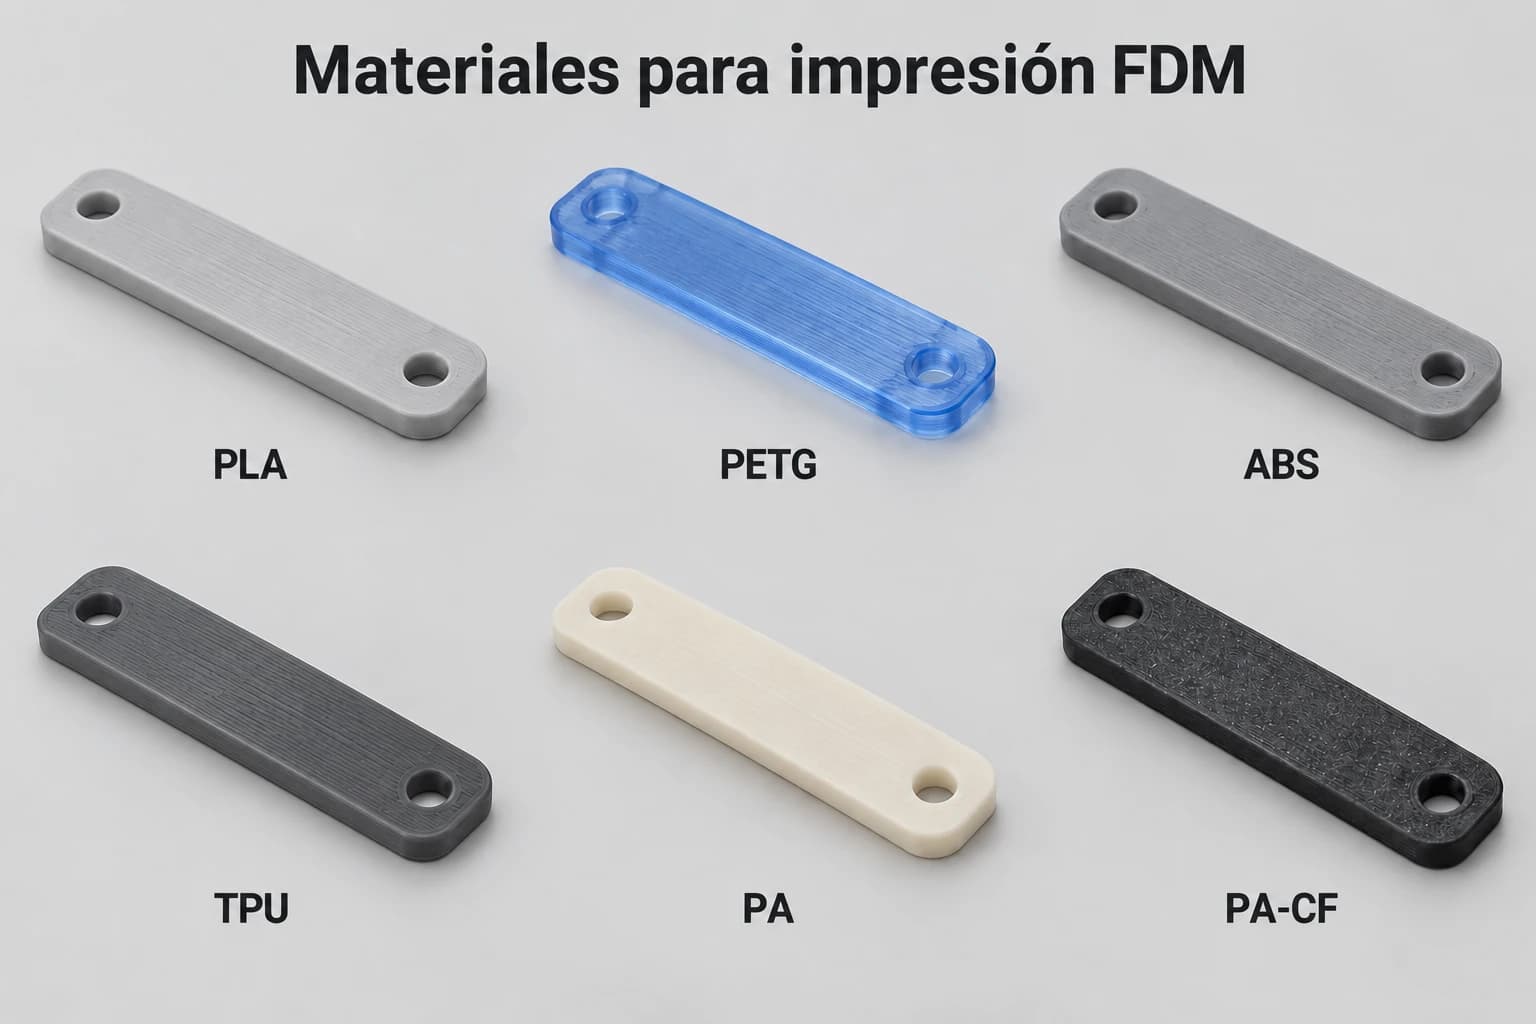
El material decide la resistencia, la temperatura que aguanta y qué tan flexible es la pieza. Estos son los más usados en FDM para piezas funcionales:
| Material | Lo mejor | A cuidar | Usos típicos |
|---|---|---|---|
| PLA | Fácil de imprimir, buen detalle, rígido | Se ablanda alrededor de 55 °C | Prototipos de forma, maquetas, fixtures de oficina |
| PETG | Tenaz, resiste agua y químicos suaves | Algo menos rígido que el PLA | Piezas funcionales de uso general, tapas, soportes |
| ABS | Resiste impacto y temperatura moderada | Tiende a deformarse si la pieza es grande | Carcasas, componentes automotrices interiores |
| ASA | Como el ABS, pero resiste sol e intemperie | Mismo cuidado de deformación que el ABS | Piezas de exterior, cubiertas, señalización |
| TPU | Flexible como hule | Menos precisión dimensional | Juntas, topes, protectores, sellos |
| Nylon y con fibra de carbono | Muy resistente al desgaste y a la carga | Absorbe humedad; hay que secarlo | Engranes, bujes, herramentales, brackets de carga |
Si no sabes cuál escoger, el PETG es un buen punto de partida para piezas funcionales. Pasa al ASA si la pieza va a estar al sol, al ABS o al nylon si va a trabajar caliente o con desgaste, y al TPU si tiene que doblarse.
Tolerancias y acabado en FDM
En FDM, una tolerancia típica ronda los ±0.2 mm en piezas chicas o ±0.2 % de la medida en piezas grandes, lo que resulte mayor, con el material y la geometría adecuados; piezas grandes o delgadas en ABS o nylon pueden quedar fuera. Es suficiente para la mayoría de piezas que se atornillan, se ensamblan con juego o cumplen una función de soporte.
Las medidas horizontales suelen ser más precisas que las verticales, y los barrenos tienden a salir un poco más chicos de lo que marca el modelo porque el plástico se contrae al enfriarse. Si un barreno tiene que recibir un tornillo o un pasador con ajuste, conviene dejarlo con holgura en el diseño o rimarlo después de imprimir.
- Acabado: las líneas de capa son visibles; con capa de 0.1 mm casi no se notan al tacto, con 0.3 mm sí.
- Caras de abajo: las superficies que se apoyan en soportes quedan más ásperas que las demás.
- Deformación: piezas grandes y planas de ABS o nylon pueden curvarse si no se diseñan con cuidado.
Ventajas y límites de la impresión 3D
Ventajas
- Sin herramentales ni moldes: puedes fabricar desde una pieza sin invertir en moldes; el precio de cada pieza depende del material, la geometría y la cantidad.
- Geometría libre: canales internos, rejillas, formas orgánicas y piezas que en maquinado necesitarían varias sujeciones.
- Rapidez: una pieza puede estar lista en uno o dos días desde que se aprueba el archivo.
- Cambios baratos: modificar el diseño es cambiar el archivo, no rehacer un molde.
- Poco desperdicio: sólo se usa el material de la pieza y sus soportes.
Límites
- Resistencia menor entre capas que una pieza maquinada o inyectada del mismo material.
- Tolerancias más abiertas que el maquinado CNC.
- Superficie con líneas de capa que puede requerir acabado.
- No escala como un molde: el precio baja al pedir más, pero en miles de piezas iguales el moldeo por inyección termina siendo más barato.
- Materiales limitados comparados con los metales y plásticos que se pueden maquinar.
Aplicaciones de la impresión 3D en la industria
Donde más rinde la impresión 3D es en piezas que se necesitan rápido, en pocas cantidades o con una forma que complica el maquinado:
- Prototipos funcionales: probar ajuste, ensamble y función antes de maquinar o de hacer un molde.
- Fixtures, jigs y herramentales: guías de ensamble, plantillas de barrenado, soportes de inspección y protecciones hechas a la medida de cada pieza.
- Refacciones: piezas de plástico que ya no se fabrican o que tardan semanas en llegar.
- Lotes cortos de producción: carcasas, tapas y soportes en decenas o cientos de piezas, sin pagar un molde.
- Piezas personalizadas: variantes de una misma pieza para distintos modelos o clientes.
Caso real: engrane para la caja de un eje portal
Un cliente que desarrolla ejes portal para vehículos todoterreno necesitaba validar un engrane de la caja reductora que va en la maza de cada rueda. En un eje portal, esa caja sube el eje por encima del centro de la llanta y transmite todo el par del motor a la rueda, así que el engrane final se fabrica en acero.
Antes de invertir en maquinar y dar tratamiento térmico a los engranes, necesitaba comprobar tres cosas: que la estría interna entrara en la flecha, que los dientes engranaran bien con su pareja y que todo cupiera dentro de la carcasa.
Por qué se imprimió en PETG
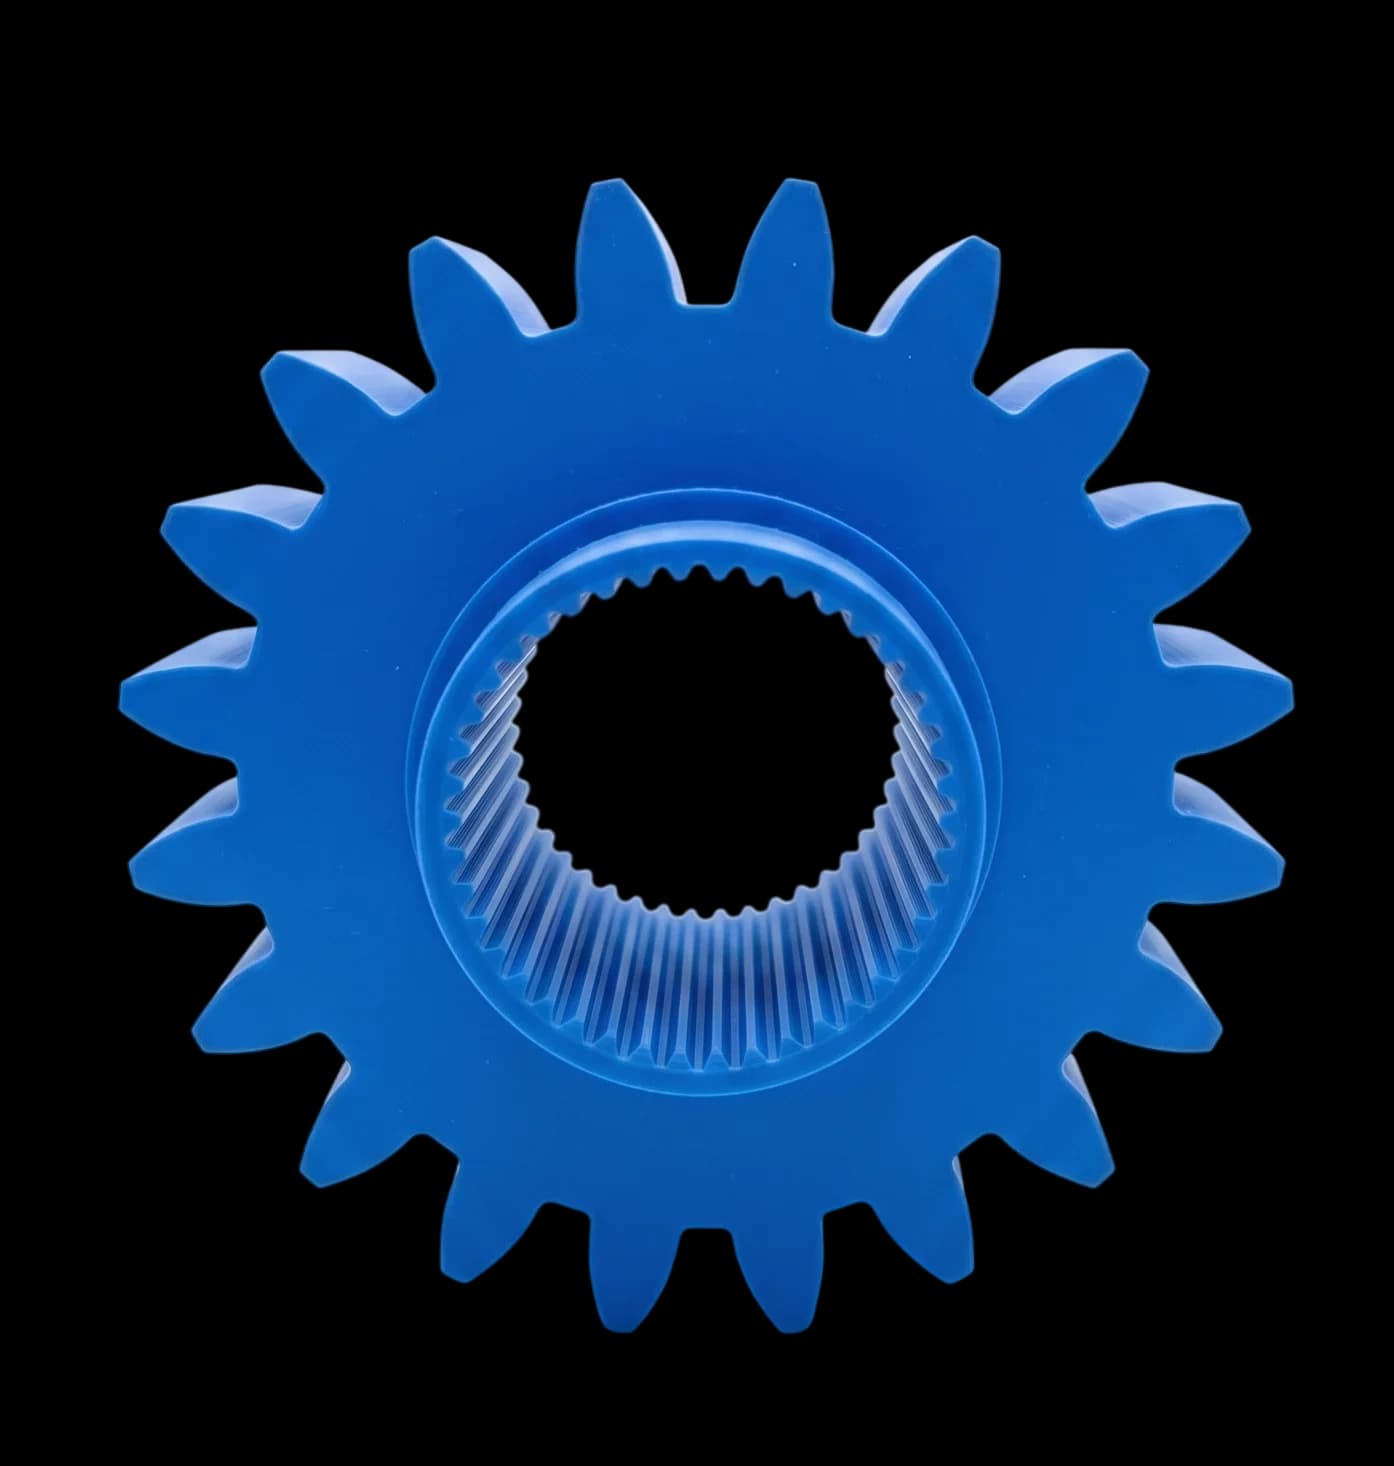
El engrane de prueba se imprimió en PETG porque es rígido, estable en medida y barato de reimprimir si hay que corregir algo. No tenía que aguantar la carga del vehículo, sólo reproducir la geometría para armar la caja y girarla a mano. Con eso se podían hacer varias versiones en días, sin gastar en acero ni en tratamiento térmico.
Qué limitaciones tuvo
- No es un engrane de trabajo: una pieza impresa no aguanta el par de un eje portal. Sirve para validar ajustes y forma, no para rodar.
- La estría interna necesitó compensación: el plástico se contrae al enfriarse, así que se abrió ligeramente en el modelo para que la prueba entrara como entraría la pieza maquinada.
- La orientación importó: se imprimió acostado, con las capas perpendiculares al eje, para que los dientes no se rompieran al armar y desarmar la caja varias veces.
Con la geometría validada, el engrane pasó a maquinado CNC en acero, con la seguridad de que iba a entrar y engranar a la primera. Es el uso más rentable de la impresión 3D en piezas mecánicas: equivocarse en plástico, que es barato y rápido, antes de fabricar en metal.
Qué mueve el costo de una pieza impresa en 3D
El precio de una pieza impresa depende sobre todo de cuánto material lleva y cuánto tiempo ocupa la máquina. Los factores que más lo mueven son:
- Tamaño y volumen: más material y más capas significan más tiempo.
- Altura: una pieza alta tiene más capas que una acostada del mismo volumen.
- Relleno y paredes: una pieza más sólida resiste más, pero lleva más material y más tiempo.
- Altura de capa: capas más delgadas mejoran el acabado y alargan la impresión.
- Soportes: los voladizos grandes necesitan más soporte y más trabajo para retirarlo.
- Material: los filamentos técnicos, como el nylon con fibra, cuestan más que el PLA o el PETG.
- Cantidad: pedir más piezas baja el precio de cada una.
Para ver ejemplos y cómo cambia el precio con la cantidad, revisa cuánto cuesta imprimir en 3D.
Impresión 3D o maquinado CNC: cuándo conviene cada uno
Las dos se complementan. La decisión casi siempre sale de tres preguntas: qué material necesita la pieza, qué tolerancia tiene que cumplir y cuántas piezas vas a necesitar.
| Si tu pieza... | Conviene |
|---|---|
| Es de plástico, de pocas piezas y con geometría compleja | Impresión 3D |
| Es un prototipo para probar forma y ajuste | Impresión 3D |
| Necesita metal (aluminio, acero, inoxidable, latón) | Maquinado CNC |
| Tiene tolerancias de ±0.05 mm o más cerradas | Maquinado CNC |
| Debe resistir igual en todas direcciones o cargas altas | Maquinado CNC |
| Es de plástico de ingeniería como acetal o PEEK en forma de bloque | Maquinado CNC |
| Es un fixture o herramental a la medida para la línea | Impresión 3D, o CNC si recibe desgaste fuerte |
Un caso común es empezar con una pieza impresa para validar el diseño y, una vez aprobada, pasarla a maquinado CNC para producción o para la versión en metal. En la misma cotización puedes cambiar entre los dos procesos y comparar el precio.
Cómo preparar tu archivo para cotizar impresión 3D
- Exporta un STL, 3MF o STEP del sólido completo, en milímetros.
- Revisa que sea un sólido cerrado, sin huecos ni caras sueltas.
- Evita paredes de menos de 0.8 mm y detalles más chicos que la boquilla.
- Indica el material o para qué va a trabajar la pieza si no sabes cuál escoger.
- Marca en las notas si algún barreno o medida es crítica, o si la pieza tiene una orientación de carga importante.
Preguntas frecuentes sobre impresión 3D
Respuestas directas sobre resistencia, tolerancias, materiales y cuándo conviene imprimir una pieza.
- ¿Qué tan resistente es una pieza impresa en 3D?
- Depende del material, del relleno y de la orientación. Una pieza FDM en PETG, ABS o nylon con buen número de paredes aguanta cargas funcionales reales, como soportes, tapas y jigs. Su punto débil es la unión entre capas, así que resiste menos si la carga separa las capas.
- ¿Qué tolerancia tiene la impresión 3D FDM?
- Una tolerancia típica es de ±0.2 mm en piezas chicas o ±0.2 % de la medida en piezas grandes. Si necesitas algo más cerrado en un barreno o una cara, se puede maquinar después de imprimir o fabricar la pieza completa en CNC.
- ¿Qué archivo necesito para imprimir una pieza?
- Un STL, 3MF o STEP del sólido completo, en milímetros. El STEP conserva la geometría exacta y es la mejor opción si diseñaste la pieza en un programa de CAD.
- ¿Cuánto tarda en imprimirse una pieza?
- Una pieza chica puede imprimirse en menos de una hora y una grande puede tardar un día. El plazo de entrega completo sale en tu cotización al subir el archivo.
- ¿La impresión 3D sirve para producción?
- Sí, para lotes cortos de decenas o cientos de piezas, sobre todo si la geometría es compleja o el diseño cambia seguido. En miles de piezas iguales, el moldeo por inyección suele ser más barato.
- ¿Qué material escojo para mi pieza?
- El PETG es un buen punto de partida para piezas funcionales. Usa ASA si va a estar al sol, ABS o nylon si trabaja caliente o con desgaste, y TPU si tiene que ser flexible.
- ¿Se pueden imprimir piezas de metal?
- Sí, con tecnologías como DMLS o SLM, pero su costo es alto. Cuando la geometría lo permite, maquinar la pieza en metal suele ser más económico y más preciso.
- ¿Cuándo conviene maquinar en vez de imprimir?
- Cuando la pieza necesita metal, tolerancias de ±0.05 mm o más cerradas, resistencia igual en todas direcciones o un plástico de ingeniería como acetal o PEEK. Para prototipos, lotes cortos y geometrías complejas en plástico, conviene imprimir.
Depende del material, del relleno y de la orientación. Una pieza FDM en PETG, ABS o nylon con buen número de paredes aguanta cargas funcionales reales, como soportes, tapas y jigs. Su punto débil es la unión entre capas, así que resiste menos si la carga separa las capas.
Una tolerancia típica es de ±0.2 mm en piezas chicas o ±0.2 % de la medida en piezas grandes. Si necesitas algo más cerrado en un barreno o una cara, se puede maquinar después de imprimir o fabricar la pieza completa en CNC.
Un STL, 3MF o STEP del sólido completo, en milímetros. El STEP conserva la geometría exacta y es la mejor opción si diseñaste la pieza en un programa de CAD.
Una pieza chica puede imprimirse en menos de una hora y una grande puede tardar un día. El plazo de entrega completo sale en tu cotización al subir el archivo.
Sí, para lotes cortos de decenas o cientos de piezas, sobre todo si la geometría es compleja o el diseño cambia seguido. En miles de piezas iguales, el moldeo por inyección suele ser más barato.
El PETG es un buen punto de partida para piezas funcionales. Usa ASA si va a estar al sol, ABS o nylon si trabaja caliente o con desgaste, y TPU si tiene que ser flexible.
Sí, con tecnologías como DMLS o SLM, pero su costo es alto. Cuando la geometría lo permite, maquinar la pieza en metal suele ser más económico y más preciso.
Cuando la pieza necesita metal, tolerancias de ±0.05 mm o más cerradas, resistencia igual en todas direcciones o un plástico de ingeniería como acetal o PEEK. Para prototipos, lotes cortos y geometrías complejas en plástico, conviene imprimir.
Recursos relacionados
- Impresión 3D en Monterrey
- Impresión 3D FDM
- Prototipado de impresión 3D
- ¿Qué es el maquinado CNC?
- ¿Cuánto cuesta imprimir en 3D?

Escrito por
Adrian Cavazos y el Equipo de Ingeniería de PREMSA
Adrian Cavazos, fundador de PREMSA Industries, lidera un equipo de ingenieros de manufactura especializado en maquinado CNC e impresión 3D. El equipo trabaja de cerca con los clientes para optimizar diseños, mejorar la manufacturabilidad (DFM) y fabricar piezas funcionales desde prototipos hasta producción.