
Cuando un plano dice «acero inoxidable» sin más, la pieza se cotiza en 304. Cuando dice 316, casi siempre es porque alguien pensó en corrosión. Las dos son la misma familia, se ven iguales recién maquinadas, pesan lo mismo y aguantan prácticamente la misma carga; lo que las separa es un 2 a 3 % de molibdeno que el 316 trae y el 304 no, y ese detalle decide si una pieza sobrevive años en contacto con cloruros o empieza a picarse en meses. También decide el precio del material y cuánto cuesta maquinarla.
Esta guía compara las dos aleaciones con los números que importan para una pieza maquinada: composición, propiedades mecánicas, corrosión, cómo se comportan en la máquina, soldadura, magnetismo, temperatura y qué cambia en la cotización. Al final hay un caso con el mismo conector resuelto en 304 y en 316, y una lista corta para decidir sin adivinar.
304 vs 316: la respuesta corta
Si sólo tienes que decidir una cosa, decide por el ambiente en el que va a trabajar la pieza. La resistencia mecánica no separa a estas dos aleaciones; el medio sí. Esta tabla resume por dónde empezar.
| Lo que tiene la pieza enfrente | Empieza por | Por qué |
|---|---|---|
| Interior, intemperie urbana, agua potable, aceites, aire | 304 | Su capa pasiva aguanta sin problema; el molibdeno del 316 no aporta nada aquí y cuesta más. |
| Alimentos, lácteos, cerveza, limpieza con detergentes alcalinos | 304 | Es el estándar de la industria alimentaria; el 316 sólo cuando el proceso o la limpieza traen cloruros. |
| Agua de mar, salmuera, ambiente costero, sal de deshielo | 316 | Los cloruros pican al 304; el PREN de 23 a 28 del 316 aguanta mucho más antes de picarse. |
| Hipoclorito, ácidos diluidos, procesos químicos y farmacéuticos | 316 | Mejor resistencia general a ácidos y a la corrosión por cloruros; es lo que piden las normas sanitarias y farmacéuticas. |
| Pieza que se va a soldar y no se trata después | 304L o 316L | El bajo carbono evita que se precipiten carburos de cromo junto al cordón y se corroa ahí. |
| Pieza que debe seguir sin atraer el imán después de maquinarla | 316 | Su austenita es más estable; el 304 se vuelve ligeramente magnético donde se deformó. |
| Servicio sostenido arriba de 500 °C | Cualquiera, con cuidado | Las dos resisten oxidación hasta unos 870 °C, pero las dos se sensibilizan entre 425 y 860 °C si no son L. |
| Costar lo menos posible y conseguirse hoy | 304 | Entre 20 y 35 % más barato por kilo y con más medidas de barra y placa en existencia. |
Qué significan 304, 316 y la L
Los números no describen una propiedad: son designaciones del sistema AISI que identifican una composición. La letra que a veces los acompaña sí dice algo concreto del material, y vale la pena saber qué.
La familia austenítica: cromo y níquel
El 304 es el acero inoxidable más producido del mundo. Lleva de 18 a 20 % de cromo y de 8 a 10.5 % de níquel sobre una base de hierro, con un máximo de 0.08 % de carbono; de ahí el nombre comercial «18-8». El cromo forma la capa pasiva de óxido de unos nanómetros que protege al acero y se regenera sola en presencia de oxígeno; el níquel estabiliza la estructura austenítica, que es la que le da su ductilidad, su tenacidad a baja temperatura y el que no atraiga el imán. Es dúctil, se suelda, se conforma y se consigue en cualquier distribuidor en barra, placa y tubo.
El molibdeno del 316
El 316 parte de la misma base pero cambia la receta: de 16 a 18 % de cromo, de 10 a 14 % de níquel y, lo que importa, de 2 a 3 % de molibdeno. El molibdeno refuerza la capa pasiva justo en el punto débil del 304: el ataque localizado por iones cloruro. Por eso al 316 se le llama «grado marino» y es el que exigen las normas de equipo farmacéutico, químico y de proceso con limpieza agresiva. El níquel extra que hace falta para mantener la austenita con molibdeno es, junto con el molibdeno mismo, lo que lo hace más caro.
Qué es la versión L y cuándo importa
304L y 316L son las mismas aleaciones con el carbono limitado a 0.03 % en vez de 0.08 %. El carbono es el problema de la soldadura: entre 425 y 860 °C, que es el rango por el que pasa la zona junto al cordón, el carbono se combina con el cromo y forma carburos en los bordes de grano; ese cromo deja de proteger y el acero se corroe intergranularmente justo al lado de la soldadura. Con 0.03 % de carbono no hay suficiente para que pase.
El precio de la L es un poco menos de resistencia: el mínimo de fluencia baja de 205 a 170 MPa y el de tensión de 515 a 485 MPa. En la práctica buena parte del 304 y 316 que se vende hoy es «dual certified» (cumple 304 y 304L a la vez, con bajo carbono y la resistencia del grado normal gracias al nitrógeno), así que el distribuidor suele entregar la L sin que se pida. Para una pieza que no se va a soldar, la L no aporta nada; para una que sí, es la elección segura.
Propiedades mecánicas lado a lado
Los valores son los mínimos de la norma ASTM A276 para barra recocida, más los valores físicos típicos de hoja de datos. Para diseño se usan los mínimos; lo que de verdad llega en una barra suele estar bastante arriba (alrededor de 290 MPa de fluencia y 600 MPa de tensión en los dos).
| Propiedad | 304 | 316 | Diferencia |
|---|---|---|---|
| Límite elástico mínimo (0.2 %) | 205 MPa (30 ksi) | 205 MPa (30 ksi) | Igual |
| Resistencia a la tensión mínima | 515 MPa (75 ksi) | 515 MPa (75 ksi) | Igual |
| Elongación mínima en 50 mm | 40 % | 40 % | Igual (típico 55 % vs 50 %) |
| Dureza máxima | 201 HB (92 HRB) | 217 HB (95 HRB) | 316 un poco más duro |
| Módulo de elasticidad | 193 GPa | 193 GPa | Igual |
| Densidad | 8.00 g/cm³ | 8.00 g/cm³ | Igual |
| Conductividad térmica (100 °C) | 16.2 W/m·K | 16.3 W/m·K | Igual |
| Coeficiente de dilatación (0 a 100 °C) | 17.2 µm/m·K | 16.0 µm/m·K | 316 dilata 7 % menos |
| Resistividad eléctrica | 0.72 µΩ·m | 0.74 µΩ·m | Igual en la práctica |
| Rango de fusión | 1,400 a 1,450 °C | 1,375 a 1,400 °C | 316 funde un poco antes |
| PREN (Cr + 3.3 Mo + 16 N) | 18 a 20 | 23 a 28 | 316 resiste más las picaduras |
| Maquinabilidad (AISI 1212 = 100 %) | 45 % | 36 a 40 % | 316 corta peor |
| Composición | Cr 18-20 · Ni 8-10.5 · C ≤ 0.08 | Cr 16-18 · Ni 10-14 · Mo 2-3 · C ≤ 0.08 | El molibdeno es la diferencia |
Resistencia: prácticamente iguales
Aquí no hay discusión que valga: los mínimos de norma son idénticos y los valores típicos de barra se mueven en la misma banda. Un soporte, una flecha o una brida dimensionados en 304 aguantan exactamente lo mismo en 316 con la misma geometría. Si una pieza se queda corta de resistencia en 304, el 316 no la rescata; la rescata más sección, o cambiar a un inoxidable endurecible por precipitación como el 17-4 PH, que sí está en otra liga (más de 1,000 MPa de fluencia).
Rigidez y dureza: lo mismo
El módulo de elasticidad es 193 GPa en los dos: se flexionan igual bajo la misma carga. La dureza recocida es ligeramente mayor en el 316 (217 HB máximo contra 201), pero esa diferencia no se nota en el desgaste de la pieza; se nota en la herramienta que la corta. Los dos están muy por debajo de un acero templado en dureza, así que para una superficie de deslizamiento o un asiento de rodamiento ninguno de los dos es la elección correcta sin un tratamiento o un recubrimiento.
Endurecimiento por trabajo: lo que sí afecta en la máquina
Los aceros austeníticos se endurecen mucho al deformarse: el 304 pasa de unos 200 MPa de fluencia recocido a más de 1,000 MPa con 60 % de trabajo en frío. Es lo que los hace excelentes para conformar y lo que los vuelve traicioneros en la máquina: cada pasada deja una capa endurecida de unas centésimas en la superficie, y si la siguiente pasada no entra por debajo de ella, la herramienta frota sobre material duro y se gasta en minutos. El 304 se endurece un poco más rápido que el 316, pero los dos exigen la misma disciplina: avance constante, nunca dejar la herramienta rozando.
Peso y densidad: la misma pieza pesa igual
Los dos tienen una densidad de 8.00 g/cm³ (hay hojas de datos que dan 7.99 para el 316; la diferencia es menor que la tolerancia de la barra). Un bloque de 100 cm³ pesa 800 g en cualquiera de los dos, y es casi tres veces lo que pesa el mismo bloque en aluminio. Cambiar de 304 a 316 no mueve el peso de la pieza ni un gramo, así que tampoco mueve el flete.
Lo que sí vale la pena revisar en una pieza de inoxidable es si de verdad tiene que ser maciza: a 8 g/cm³, un cajeado que quita 50 cm³ quita 400 g. Para comparar rápido la masa de una geometría está la calculadora de peso de pieza.
Corrosión: la diferencia que justifica el 316
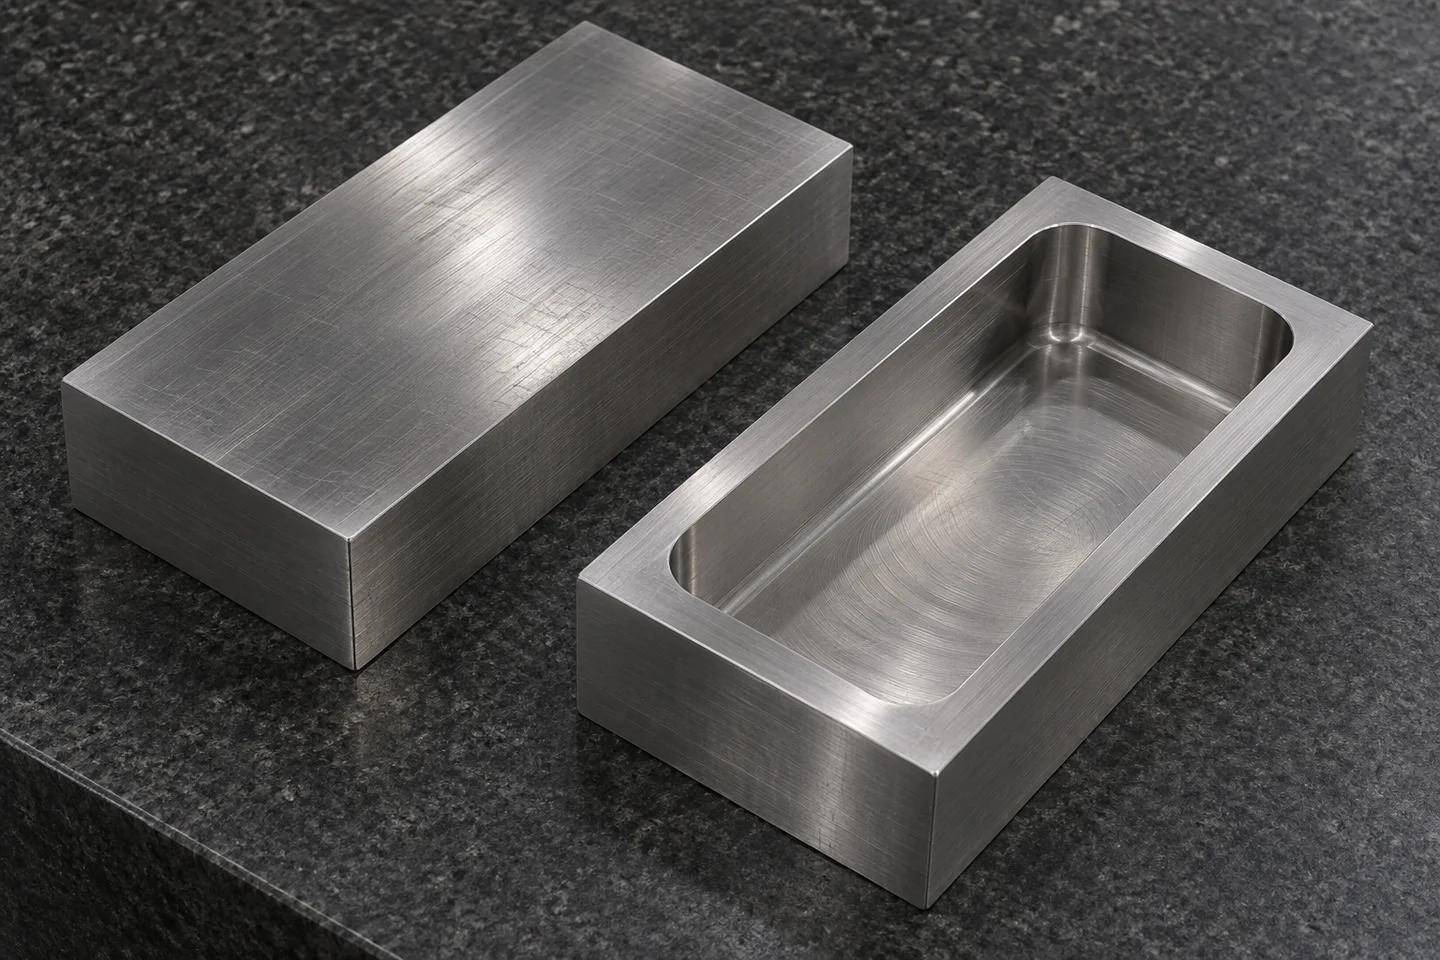
Las dos aleaciones se protegen con la misma capa pasiva de óxido de cromo, y en la mayoría de los ambientes las dos duran décadas sin mancharse. La diferencia aparece en el ataque localizado, que es la forma en que de verdad falla el inoxidable: no se oxida parejo como el acero al carbono, se perfora en un punto.
Picaduras y cloruros: el índice PREN
El ion cloruro rompe la capa pasiva en puntos muy pequeños y, una vez abierto el poro, la química dentro de la picadura se vuelve ácida y la mantiene creciendo. La resistencia a este ataque se resume en el índice PREN (Pitting Resistance Equivalent Number), que se calcula con la composición: PREN = % Cr + 3.3 × % Mo + 16 × % N. El 304 queda entre 18 y 20; el 316, entre 23 y 28. Cada punto de PREN sube la temperatura y la concentración de cloruros a la que la aleación empieza a picarse.
La regla práctica que usan los fabricantes de equipo: el 304 aguanta agua con hasta unos 200 ppm de cloruros a temperatura ambiente; el 316, hasta unos 1,000 ppm. El agua de mar tiene 19,000 ppm: ninguno de los dos es inmune ahí, pero el 316 dura años donde el 304 se pica en meses, y para inmersión permanente en mar ya se habla de dúplex o súper austeníticos.
Agua de mar, químicos y limpieza
Donde el 316 se paga solo es en tres escenarios. Costa y ambiente marino, incluso sin inmersión: la brisa deposita sal y la humedad la concentra en rendijas y bajo tornillos. Procesos químicos y farmacéuticos, donde además de cloruros hay ácidos diluidos (sulfúrico, fosfórico, acético) que el 316 resiste mejor por su molibdeno. Y limpieza agresiva: hipoclorito de sodio, desinfectantes clorados y sanitizantes ácidos que se usan en alimentos y bebidas; una pieza de 304 que se limpia con cloro todos los días termina picada en las rendijas aunque el producto que maneja sea inocuo.
El detalle de diseño pesa tanto como la aleación. Una rendija (bajo una arandela, en una rosca, en un asiento de junta) concentra cloruros y agota el oxígeno, y ahí se pica hasta el 316. Una pieza de 304 con superficies lisas, sin rendijas y bien drenada aguanta más que una de 316 llena de huecos donde el agua se estanca.
Corrosión bajo esfuerzo
Es la falla más traicionera del inoxidable austenítico: una pieza a tensión, en contacto con cloruros y a más de unos 60 °C, se agrieta sin aviso y sin que se vea corrosión general. Los dos grados son susceptibles; el 316 un poco menos por su níquel y molibdeno, pero no es inmune. Si una pieza va a trabajar caliente, cargada y con cloruros (un intercambiador, un conector en una línea de agua de proceso caliente), la respuesta no está en elegir entre 304 y 316: está en bajar el esfuerzo, eliminar las rendijas o pasar a una aleación dúplex.
Maquinabilidad: cómo se comporta cada uno en la máquina
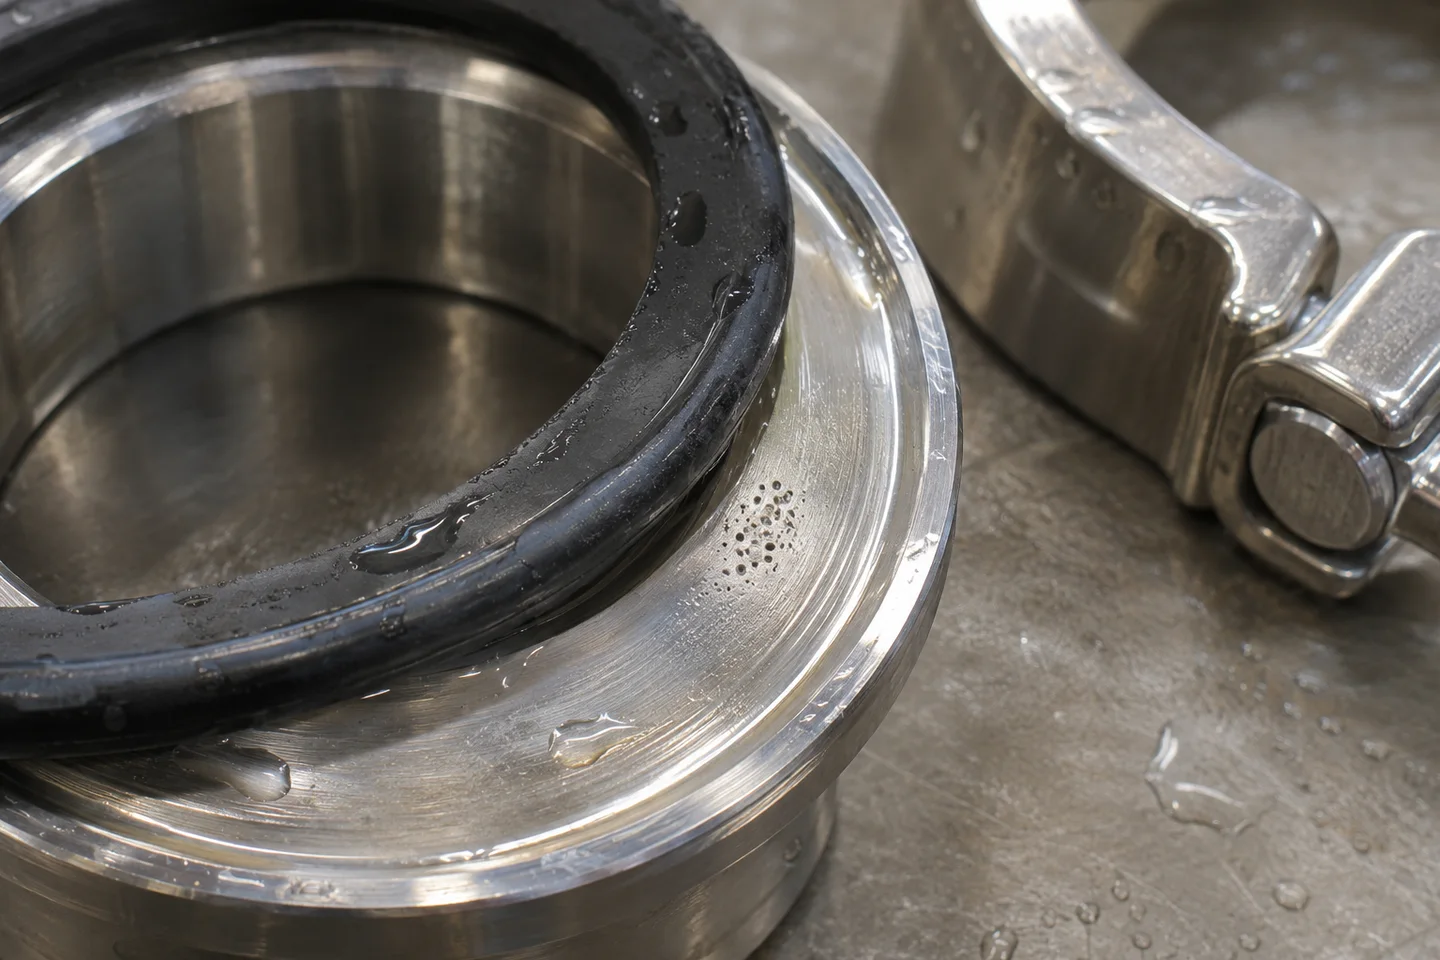
Ninguno de los dos es un material fácil. Comparados con el acero al carbono 1212 (100 %), el 304 queda en 45 % de maquinabilidad y el 316 entre 36 y 40 %: cortan a la mitad de velocidad, desgastan más la herramienta y hay que vigilar el endurecimiento. La diferencia entre ellos es menor que la que hay entre cualquiera de los dos y un acero al carbono.
Endurecimiento por trabajo y filo recrecido
La regla de oro del inoxidable austenítico es que la herramienta no puede frotar. Si el avance es muy chico, el filo roza la superficie en vez de cortarla, la endurece y la siguiente pasada se encuentra con material de 40 HRC en vez de 20. Por eso el avance por revolución o por diente se mantiene arriba de lo que se usaría en acero al carbono (0.1 mm por revolución como mínimo en torno, y nunca detener el avance con la herramienta en contacto). El 316, con su mayor contenido de níquel, es más pegajoso y tiende más al filo recrecido: material soldado al filo que se desprende y deja la superficie rayada. Se combate con recubrimientos lisos, refrigerante abundante y velocidades que mantengan la zona de corte caliente de forma estable.
Velocidades y herramientas
Con insertos de carburo recubierto (TiAlN o AlTiN), el 304 se tornea entre 120 y 180 m/min y el 316 entre 100 y 150 m/min; en fresado con fresas de carburo, de 80 a 150 m/min según la rigidez de la sujeción, con avances de 0.05 a 0.12 mm por diente. Se usan geometrías de desprendimiento positivo y filos vivos, no los insertos robustos de desbaste de fundición. La baja conductividad térmica (16 W/m·K, una décima parte de la del aluminio) hace que el calor se quede en el filo en lugar de irse con la viruta: el refrigerante a presión no es opcional. En torneado CNC y fresado CNC los parámetros de partida del 316 son los del 304 bajados 15 a 20 %, y la vida de la herramienta es del orden de 20 a 30 % menor.
Rebabas y acabado superficial
Los dos dejan rebaba larga y correosa en salidas de barreno y aristas de ranuras: la ductilidad que los hace buenos para conformar es la que estira la viruta en vez de romperla. El rompevirutas del inserto y el avance firme ayudan; el desbarbado manual se cotiza aparte en piezas con muchas aristas. El acabado tal como sale de la máquina es bueno en los dos (Ra de 0.8 a 1.6 µm en acabado de torno es normal), y el 316 bien cortado da una superficie ligeramente más brillante. Para piezas que se van a pulir a espejo o electropulir, los dos responden igual; el 316 es el habitual en sanitario porque el electropulido además mejora su capa pasiva.
Tolerancias y estabilidad dimensional
Las tolerancias que se logran son las mismas en los dos: ±0.025 mm en cotas controladas de fresado y torneado, ±0.013 mm en diámetros con operación de acabado dedicada, y las generales de ISO 2768 en lo demás. Lo que limita no es la aleación sino el calor del corte: el inoxidable conduce poco, la pieza se calienta de forma desigual y una cota tomada caliente está mal.
La dilatación es 17.2 µm/m·K en el 304 y 16.0 en el 316, más alta que la del acero al carbono (11.7) aunque menor que la del aluminio (23.6). Una flecha de 200 mm que sale de la máquina a 35 °C y se mide a 20 °C mide 0.052 mm menos en 304 y 0.048 mm menos en 316. En tolerancias apretadas se mide con la pieza a temperatura, y en una pieza de inoxidable con acero al carbono ensamblado hay que recordar que dilatan distinto.
El endurecimiento por trabajo también deja esfuerzos residuales en la superficie maquinada. En piezas delgadas y largas, un desbaste agresivo de un solo lado las arquea; se controla desbastando simétrico, dejando sobrematerial y acabando en una segunda operación, igual que en aluminio pero con más razón.
Soldadura: los dos se sueldan, con una advertencia
Los dos se sueldan por TIG, MIG y resistencia sin precalentamiento, con aporte 308L para el 304 y 316L para el 316. Son de los aceros más agradecidos de soldar: no templan, no agrietan en frío y la zona afectada conserva la ductilidad.
La advertencia es la sensibilización. Si el carbono está en 0.08 %, la franja junto al cordón que pasó por 425 a 860 °C precipita carburos de cromo en los bordes de grano, y esa franja se corroe intergranularmente en cuanto ve un ambiente agresivo (el «weld decay» de los manuales). Las tres salidas son: usar la versión L (304L o 316L), que es la más simple y la que casi siempre llega del distribuidor de todos modos; limitar el aporte de calor con cordones cortos y piezas delgadas; o recocer de solución después de soldar (1,050 °C y enfriamiento rápido), que es caro y deforma. Para una pieza maquinada que se va a soldar a un ensamble y va a trabajar en ambiente corrosivo, el material se pide L desde el plano.
Magnetismo: por qué un 304 maquinado atrae el imán
Recocidos, el 304 y el 316 son austeníticos y no atraen el imán. Es una prueba que se usa en el taller para distinguirlos del inoxidable ferrítico o martensítico, y a veces da sustos: una pieza de 304 recién maquinada o roscada sí atrae un poco el imán en las zonas donde se deformó.
Lo que pasa es que la austenita del 304 no es del todo estable: la deformación en frío la transforma parcialmente en martensita, que es magnética. Un roscado por laminado, un doblez o un maquinado agresivo dejan una capa superficial magnética que no quiere decir que el material sea otro. El 316, con más níquel y con molibdeno, tiene una austenita más estable y casi no se transforma; después de maquinar sigue sin atraer el imán de forma apreciable. Si la pieza va cerca de sensores magnéticos, en equipo de resonancia o en instrumentación donde una permeabilidad baja es requisito, el 316 es la elección, y si el requisito es estricto hay que pedirlo recocido después de maquinar.
Temperatura: hasta dónde trabaja cada uno
En servicio continuo al aire, los dos resisten la oxidación hasta unos 870 °C y en servicio intermitente hasta unos 925 °C, con el 316 ligeramente mejor por su composición. Para piezas que ven calor, la pregunta no es cuál resiste más sino en qué rango trabajan: entre 425 y 860 °C los dos grados estándar se sensibilizan con el tiempo, igual que junto a una soldadura, y pierden resistencia a la corrosión. Para servicio sostenido en ese rango se usa la versión L o los grados estabilizados.
A baja temperatura los dos son excelentes: la austenita no tiene transición dúctil-frágil y conservan tenacidad hasta temperaturas criogénicas. Es una de las razones por las que son el material de válvulas y conexiones de gases licuados. La resistencia mecánica baja con la temperatura de forma parecida en los dos: a 500 °C conservan alrededor de dos tercios de su fluencia a temperatura ambiente.
Disponibilidad y formas comerciales: barra y placa
El 304 es el inoxidable con más medidas en existencia: barra redonda desde 3 mm hasta más de 300 mm, cuadrada, hexagonal, solera y placa desde 3 mm hasta más de 100 mm de espesor, en cualquier distribuidor industrial. Casi siempre hay una medida que envuelve la pieza con poco sobrante y se consigue el mismo día.
El 316 también es común en barra redonda y placa, pero con menos medidas intermedias y menos existencia en cuadrada y hexagonal. En diámetros grandes puede haber que esperar a bodega central o comprar una medida más gruesa. Para una cotización eso significa dos cosas: el tiempo de entrega puede alargarse unos días por el material, y se puede estar pagando por inoxidable que termina en viruta. Dimensionar la pieza alrededor de una medida comercial de 316 ahorra más que cualquier ajuste en el programa, y a 8 g/cm³ y el precio del 316, el sobrante pesa en la cuenta.
Para piezas torneadas de producción en las que la corrosión no es un requisito, también está el 303, el 304 con azufre para maquinar rápido: corta mucho mejor, pero se suelda mal y resiste menos la corrosión.
Costo: qué cambia en la cotización entre 304 y 316
No hay una cifra única de cuánto más cuesta una pieza en 316, porque depende de cuánto pesa el material en el total. Lo que sí se puede describir es qué renglones se mueven y en qué sentido.
| Renglón | 304 | 316 | Qué tanto pesa |
|---|---|---|---|
| Materia prima por kilo | Referencia | 20 a 35 % más (níquel y molibdeno) | Mucho en placas gruesas y barras grandes; menos en piezas chicas con mucho maquinado |
| Sobrante de stock | Medidas comerciales abundantes | Menos medidas, más desperdicio probable | A 8 g/cm³ el sobrante pesa, y en 316 cuesta más |
| Tiempo de ciclo | Referencia | 15 a 20 % mayor (velocidad de corte menor) | Proporcional al tiempo de máquina de la pieza |
| Desgaste de herramienta | Alto comparado con acero al carbono | 20 a 30 % mayor que el 304 | Se nota en lotes grandes |
| Desbarbado y acabado manual | Rebaba correosa | Igual | Minutos por pieza en piezas con muchas aristas |
| Riesgo de deformación | Presente en piezas delgadas | Igual | Puede obligar a una operación extra |
| Tiempo de entrega | Material disponible | Puede sumar días si la medida no está en existencia | Variable |
La conclusión práctica es que en una pieza chica con mucho tiempo de máquina (un conector roscado de 60 g con dos operaciones) la diferencia de precio entre las dos aleaciones es pequeña, porque el material es una fracción menor del costo y el ciclo sube poco. En una placa de 25 mm por 400 mm de lado, el material es el renglón grande y el 316 se nota de inmediato. El cotizador instantáneo calcula las dos opciones con la misma geometría; basta con cambiar el material y comparar.
Aplicaciones típicas de cada aleación
Las aplicaciones siguen la lógica del ambiente. Donde no hay cloruros ni químicos agresivos, va 304. Donde los hay, o donde una norma del sector lo exige, va 316.
| Industria | Típico en 304 | Típico en 316 |
|---|---|---|
| Alimentos y bebidas | Soportes, bujes, flechas de transportador, racores en zonas secas | Conectores sanitarios, válvulas, piezas en contacto con salmuera o limpieza clorada |
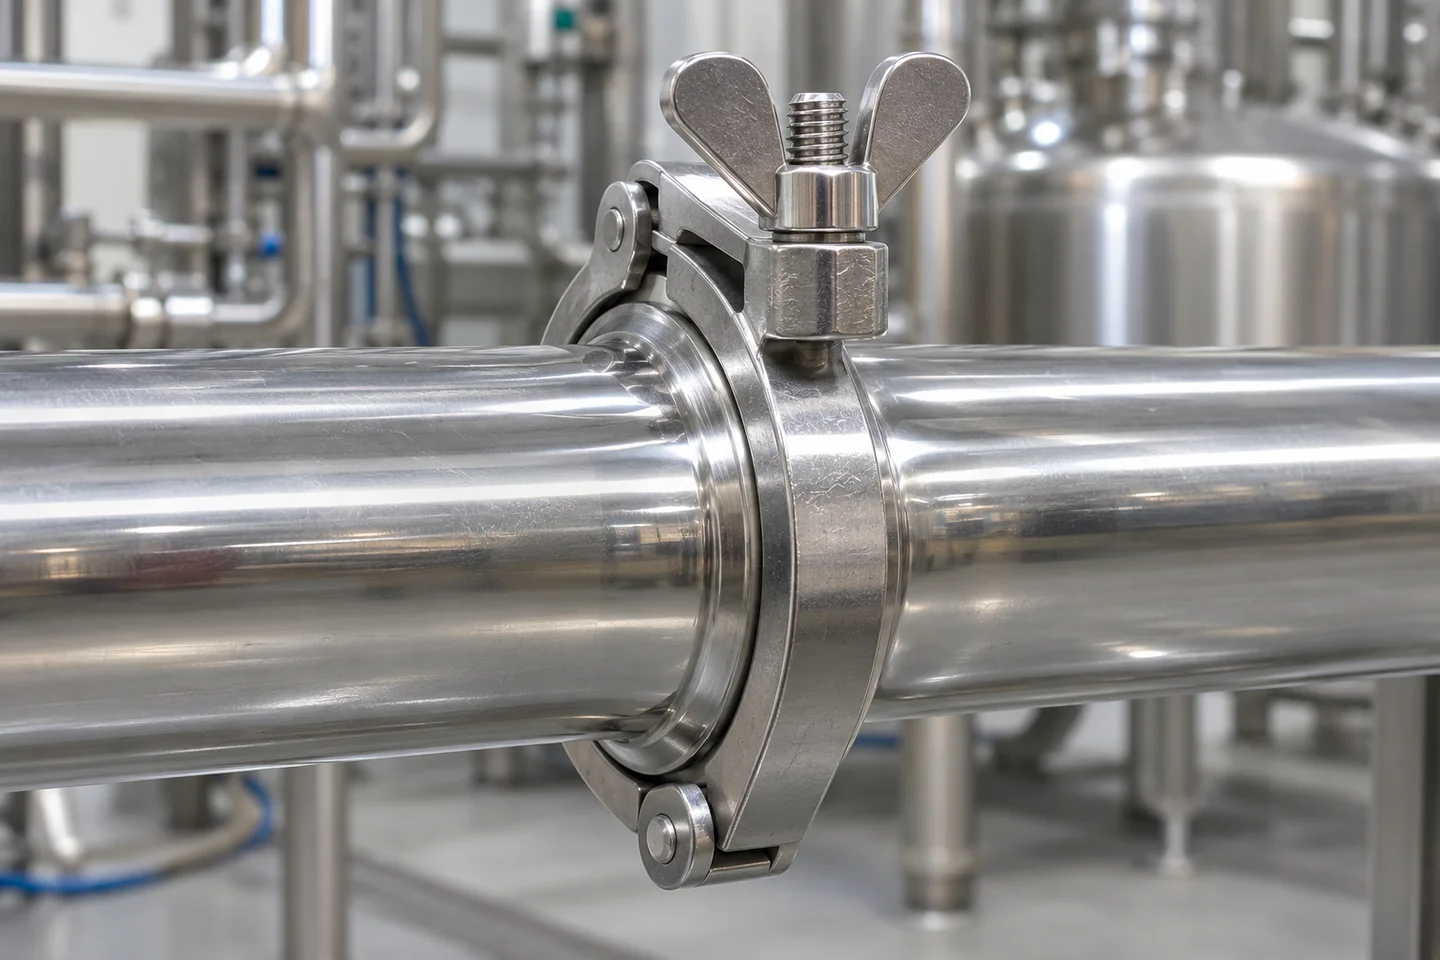
| Farmacéutica y biotecnología | Estructura y soportes fuera del proceso | Todo lo que toca producto: conexiones tri-clamp, difusores, cuerpos de válvula, electropulidos |
| Química y petroquímica | Herrajes en zonas secas | Conectores, bridas, cuerpos de instrumento, piezas en contacto con ácidos diluidos |
| Marina y costa | Poco recomendable; sólo interior protegido | Herrajes de cubierta, ejes de bomba, conectores, soportes de equipo en exterior |
| Automatización y maquinaria | Flechas, bujes, espaciadores, placas, fixtures de lavado | Piezas en celdas de lavado con desinfectante, equipo en planta de alimentos |
| Médico y laboratorio | Carcasas, soportes, herramental | Instrumental, componentes esterilizables en autoclave con ciclos de cloruros, implantes (316L o 316LVM) |
| Agua y tratamiento | Agua potable, bombas, racores | Agua de mar, salmuera, cloración, plantas desaladoras |
| Arquitectura y exterior | Interior y exterior urbano | Exterior costero, zonas con sal de deshielo, piscinas |
Caso práctico: el mismo conector en 304 y en 316
Un conector roscado de 3/4 de pulgada une una línea de agua de proceso a un tanque en una planta de alimentos. Se maquina de barra hexagonal de 32 mm, pesa unos 90 g terminado y lleva una rosca NPT y un asiento para junta tórica. El cliente lo pide en 304 porque «es agua». La pregunta correcta no es qué agua lleva, sino con qué se limpia la línea y dónde está el tanque.
| Condición | 304 | 316 | Qué decide |
|---|---|---|---|
| Agua potable a 25 °C, limpieza con detergente alcalino | Décadas sin problema | Décadas sin problema | No hay cloruros fuertes: el 316 no aporta nada |
| Misma agua, limpieza diaria con hipoclorito de sodio (200 ppm de cloro) | Picaduras en la rosca y bajo la junta en 1 a 3 años | Sin ataque apreciable | Cloruros en rendijas: aquí se paga solo el 316 |
| Línea caliente a 70 °C con cloruros en el agua de proceso | Riesgo de agrietamiento bajo esfuerzo en la rosca | Riesgo menor, pero presente | Ninguno de los dos es la respuesta: bajar la temperatura, quitar la rendija o pasar a dúplex |
| Costo del material en la pieza (90 g) | Referencia | Unos pesos más por pieza | Despreciable frente a cambiar el conector |
| Tiempo de maquinado | Referencia | 15 a 20 % más | Minutos; no decide nada en una pieza de este tamaño |
Lo que dicen los renglones: en el primer escenario el 304 es la decisión correcta y pedir 316 es tirar dinero. En el segundo, que es el real en la mayoría de las plantas de alimentos, el 316 cuesta unos pesos más por conector y evita cambiar la pieza y parar la línea en dos años. En el tercero la aleación no es la variable: el problema es de diseño y de proceso. Ésa es la pregunta que hay que hacerse antes de escoger: ¿la pieza va a ver cloruros, en rendijas, y a qué temperatura?
La aleación no corrige una rendija ni una limpieza mal elegida. Antes de pedir 316, hay que saber qué cloruros va a ver la pieza y dónde se van a concentrar; con eso claro, la mitad de las veces el 304 alcanza y la otra mitad el 316 se paga solo.
Checklist para decidir
- Identifica qué va a tocar la pieza: agua potable, alimentos, aceites y aire son terreno del 304; cloruros, salmuera, ambiente marino, ácidos diluidos o desinfectantes clorados son terreno del 316.
- Pregunta con qué se limpia, no sólo qué maneja. La limpieza con cloro es la causa más común de picaduras en piezas de 304 que «sólo veían agua».
- Revisa las rendijas del diseño: roscas, asientos de junta, uniones atornilladas. Ahí se concentran los cloruros; elimínalas o drénalas antes de subir de aleación.
- Si hay cloruros, carga y temperatura arriba de 60 °C a la vez, piensa en corrosión bajo esfuerzo: ni el 304 ni el 316 son la respuesta completa.
- Si la pieza se va a soldar, pide la versión L (304L o 316L) desde el plano.
- Si la pieza va cerca de sensores magnéticos o en equipo donde la permeabilidad importa, es 316, y recocido después de maquinar si el requisito es estricto.
- No cambies a 316 por resistencia: aguanta lo mismo que el 304. Si falta resistencia, es más sección o un 17-4 PH.
- Dimensiona la pieza alrededor de una medida comercial del material elegido, sobre todo en 316, donde hay menos existencia y cada kilo de sobrante cuesta más.
- Cotiza las dos opciones con la misma geometría y compara: en piezas chicas la diferencia suele ser menor de lo que se espera.
Preguntas frecuentes sobre 304 y 316
Lo que más nos preguntan al cotizar piezas de acero inoxidable en las dos aleaciones.
- ¿El 316 es más fuerte que el 304?
- No. Los mínimos de norma son idénticos: 205 MPa de fluencia y 515 MPa de tensión en los dos, con el mismo módulo de 193 GPa. La diferencia del 316 es la resistencia a la corrosión por cloruros, no la mecánica.
- ¿Cuál es la diferencia real entre 304 y 316?
- El 316 lleva de 2 a 3 % de molibdeno y un poco más de níquel. El molibdeno sube la resistencia a picaduras por cloruros (índice PREN de 23 a 28 contra 18 a 20) y mejora la resistencia a ácidos diluidos. Todo lo demás es prácticamente igual.
- ¿Cuándo necesito 316 en lugar de 304?
- Cuando la pieza va a ver cloruros: agua de mar, salmuera, ambiente costero, sal de deshielo, hipoclorito o desinfectantes clorados, procesos químicos y farmacéuticos. Para interior, intemperie urbana, agua potable y alimentos sin limpieza clorada, el 304 alcanza.
- ¿Qué significa la L de 304L y 316L?
- Carbono limitado a 0.03 % en vez de 0.08 %. Evita que se precipiten carburos de cromo junto a una soldadura y que esa zona se corroa. Para piezas que se sueldan y no se tratan después, se pide la L; para piezas sólo maquinadas no hace falta, aunque buena parte del material de hoy ya viene certificado doble.
- ¿Cuál se maquina mejor?
- El 304, aunque la diferencia es moderada: 45 % de maquinabilidad contra 36 a 40 % del 316. Los dos se endurecen al cortarlos y piden filo afilado, avance firme y refrigerante. El 316 corta 15 a 20 % más lento y gasta 20 a 30 % más herramienta.
- ¿Cuánto más cuesta una pieza en 316?
- El material cuesta entre 20 y 35 % más por kilo y el ciclo sube 15 a 20 %. En una pieza chica con mucho maquinado la diferencia total es pequeña; en una placa gruesa o una barra grande el material domina y el 316 se nota. La forma de saberlo es cotizar la misma geometría en las dos.
- ¿El inoxidable 304 atrae el imán?
- Recocido no. Después de maquinar, roscar o doblar, la zona deformada se transforma parcialmente en martensita y atrae un poco el imán; no quiere decir que sea otro material. El 316 casi no se transforma y sigue sin atraerlo.
- ¿Se pueden soldar el 304 y el 316?
- Sí, los dos, por TIG y MIG, con aporte 308L y 316L respectivamente, sin precalentamiento. Si la pieza va a trabajar en ambiente corrosivo y no se va a recocer después de soldar, se pide la versión L para evitar la corrosión intergranular junto al cordón.
- ¿Hasta qué temperatura trabajan?
- Los dos resisten oxidación hasta unos 870 °C en servicio continuo. Entre 425 y 860 °C se sensibilizan con el tiempo si no son L. A baja temperatura, hasta criogénica, conservan tenacidad porque la austenita no tiene transición frágil.
- ¿Las tolerancias que se logran son distintas?
- No. En las dos se alcanzan las mismas tolerancias de fresado y torneado. Lo que limita es el calor del corte y la dilatación (17.2 contra 16.0 µm/m·K), así que en cotas apretadas la pieza se mide a temperatura.
No. Los mínimos de norma son idénticos: 205 MPa de fluencia y 515 MPa de tensión en los dos, con el mismo módulo de 193 GPa. La diferencia del 316 es la resistencia a la corrosión por cloruros, no la mecánica.
El 316 lleva de 2 a 3 % de molibdeno y un poco más de níquel. El molibdeno sube la resistencia a picaduras por cloruros (índice PREN de 23 a 28 contra 18 a 20) y mejora la resistencia a ácidos diluidos. Todo lo demás es prácticamente igual.
Cuando la pieza va a ver cloruros: agua de mar, salmuera, ambiente costero, sal de deshielo, hipoclorito o desinfectantes clorados, procesos químicos y farmacéuticos. Para interior, intemperie urbana, agua potable y alimentos sin limpieza clorada, el 304 alcanza.
Carbono limitado a 0.03 % en vez de 0.08 %. Evita que se precipiten carburos de cromo junto a una soldadura y que esa zona se corroa. Para piezas que se sueldan y no se tratan después, se pide la L; para piezas sólo maquinadas no hace falta, aunque buena parte del material de hoy ya viene certificado doble.
El 304, aunque la diferencia es moderada: 45 % de maquinabilidad contra 36 a 40 % del 316. Los dos se endurecen al cortarlos y piden filo afilado, avance firme y refrigerante. El 316 corta 15 a 20 % más lento y gasta 20 a 30 % más herramienta.
El material cuesta entre 20 y 35 % más por kilo y el ciclo sube 15 a 20 %. En una pieza chica con mucho maquinado la diferencia total es pequeña; en una placa gruesa o una barra grande el material domina y el 316 se nota. La forma de saberlo es cotizar la misma geometría en las dos.
Recocido no. Después de maquinar, roscar o doblar, la zona deformada se transforma parcialmente en martensita y atrae un poco el imán; no quiere decir que sea otro material. El 316 casi no se transforma y sigue sin atraerlo.
Sí, los dos, por TIG y MIG, con aporte 308L y 316L respectivamente, sin precalentamiento. Si la pieza va a trabajar en ambiente corrosivo y no se va a recocer después de soldar, se pide la versión L para evitar la corrosión intergranular junto al cordón.
Los dos resisten oxidación hasta unos 870 °C en servicio continuo. Entre 425 y 860 °C se sensibilizan con el tiempo si no son L. A baja temperatura, hasta criogénica, conservan tenacidad porque la austenita no tiene transición frágil.
No. En las dos se alcanzan las mismas tolerancias de fresado y torneado. Lo que limita es el calor del corte y la dilatación (17.2 contra 16.0 µm/m·K), así que en cotas apretadas la pieza se mide a temperatura.
Recursos relacionados
Para seguir con la selección de material y la cotización de piezas de acero inoxidable:
- Maquinado de acero inoxidable: qué fabricamos en inoxidable, aleaciones, tolerancias y ejemplos.
- Acero inoxidable 304 y 304L: fichas técnicas.
- Acero inoxidable 316 y 316L: fichas técnicas.
- Acero inoxidable 303: el de maquinado libre, cuando la corrosión no manda.
- Materiales para maquinado CNC: todas las aleaciones y plásticos que maquinamos.
- Aluminio 6061 vs 7075: la comparativa hermana, en aluminio.
- Guía de diseño para maquinado CNC: radios, espesores de pared, roscas y tolerancias.
- Calculadora de peso de pieza: masa de una geometría en cada material.

Escrito por
Adrian Cavazos y el Equipo de Ingeniería de PREMSA
Adrian Cavazos, fundador de PREMSA Industries, lidera un equipo de ingenieros de manufactura especializado en torneado y fresado CNC, impresión 3D y soluciones listas para producción. El equipo trabaja de cerca con los clientes para optimizar diseños, mejorar la manufacturabilidad (DFM) y asegurar una producción confiable y escalable desde prototipos hasta producción en volumen.